CNC / MECAL / VMC
SPECJALISTYCZNE CNC DO OBRÓBKI ALUMINIOWYCH PROFILI WYCISKANYCH A KONWENCJONALNE CENTRUM VMC
Dlaczego baza, mocowanie, drgania i korekty działają inaczej
Mateusz Żuławski
CNC Programmer Setter Operator w Newby Foundries
≈ 14 min czytania
Spis treści
0.20 mm poza tolerancją. Który korektor zmieniasz?
Ustawianie Mecala to nie to samo co ustawianie VMC
Spędziłem około dwóch lat, pracując na specjalistycznych centrach do obróbki aluminiowych profili wyciskanych: Mecal Falcon MC307 i Ariel MC304. Uczyć się ich ustawiania zacząłem praktycznie od początku, a w styczniu 2026 formalnie objąłem rolę ustawiacza/programisty, pracując w CADCam3D.
Dopiero porównanie tej pracy z konwencjonalnym centrum obróbczym pokazuje, jak szerokie jest pojęcie „ustawiania maszyny CNC”.
Na pierwszy rzut oka wszystko wygląda znajomo. Jest baza, narzędzia, zaciski, program, tolerancje i kontrola pierwszej sztuki. Jeśli coś zaczyna wychodzić poza tolerancję, znajdujesz przyczynę i wprowadzasz korektę.
Ale fizyczna logika procesu jest zupełnie inna.
Na konwencjonalnym VMC proces często opiera się na takim łańcuchu:
maszyna → przyrząd → baza → detal → narzędzie
Na maszynie do profili do tego łańcucha dołącza coś jeszcze: sam profil. Jego koniec. Orientacja. Prostoliniowość i skręcenie. Położenie względem zderzaka. Rozmieszczenie zacisków. Odległość między strefą skrawania a najbliższą podporą.
Dlatego wymiar poza tolerancją nie zawsze oznacza „zmień korektor”. Czasem korekta jest dokładnie właściwym rozwiązaniem. A czasem to najszybszy sposób, by ukryć rzeczywisty problem i stworzyć kolejny.
Konwencjonalne VMC
- Maszyna
- Przyrząd
- Baza
- Detal
- Narzędzie
Maszyna do profili
- Maszyna
- Profil / orientacja
- Koniec bazowy
- Zderzak końcowy
- Zaciski
- Punkty podparcia
- Baza
- Detal
- Narzędzie
Dwa światy CNC, dwa różne problemy
Konwencjonalne centrum obróbcze zwykle zaczyna od kęsa, odkuwki, odlewu lub półfabrykatu. Ustalasz go w imadle, miękkich szczękach, przyrządzie lub systemie paletowym, wyznaczasz bazę za pomocą G54 albo innego przesunięcia układu roboczego, a maszyna stopniowo zamienia materiał w gotowy detal.
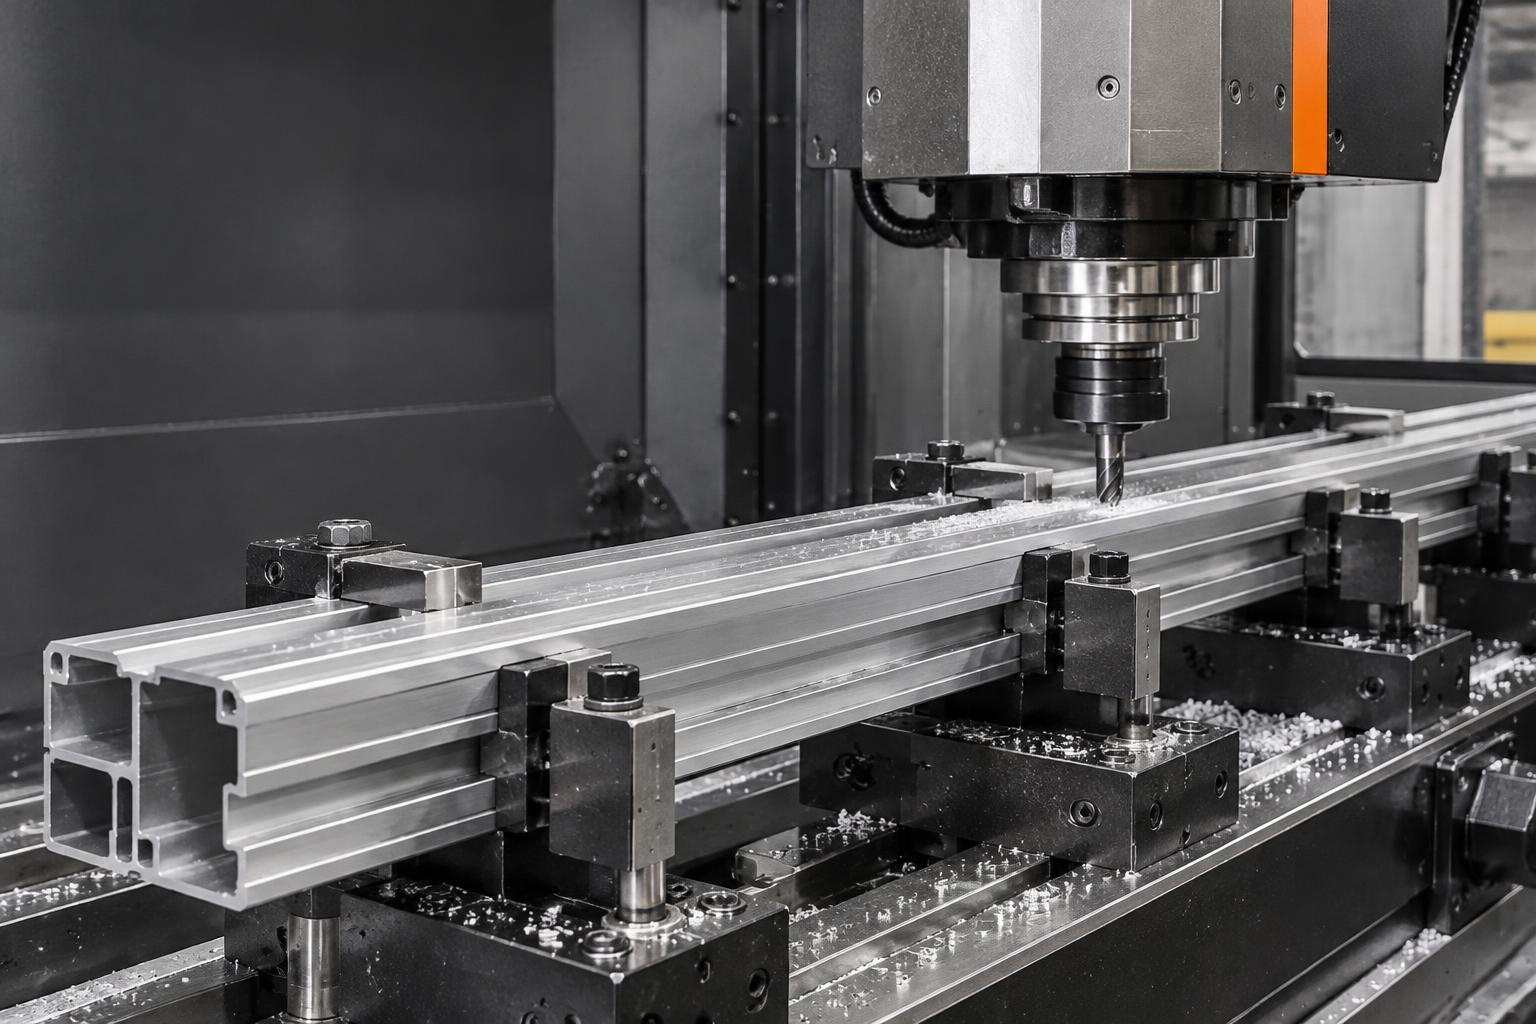
Aluminiowy profil wyciskany zawiera już dużą część końcowego przekroju: ścianki, kanały, żebra, przekroje zamknięte i powierzchnie montażowe. Maszyna CNC dodaje lokalne cechy, takie jak otwory, rowki, kieszenie, wycięcia, gwinty, pogłębienia stożkowe, obróbka końców i powierzchnie frezowane. Te cechy mogą być rozłożone na kilku metrach materiału.
To zmienia cały sposób myślenia.
Maszyny w liczbach
Dane producenta pokazują tę różnicę konkretnie.
Mecal MC307 Falcon (4 osie)
- Szybki przesuw X: 150 m/min (2.5 m/s), przyspieszenie 3.8 m/s²
- Wrzeciono: do 24,000 rpm, 8.5 kW
- Oś A: ±125° w wersjach, na których pracowałem (w niektórych do ±135°)
- Standardowa długość robocza 4,000 mm, do 8,000 mm z ponownym zamocowaniem
Mecal MC304 Ariel (4 osie)
- Konstrukcja bramowa, długość robocza 7,430 mm
- Szybkie przesuwy: X 80, Y 60, Z 40 m/min
- Wrzeciono: do 20,000 rpm, 8.5 kW, HSK-F63, magazyn 12 narzędzi
- Oś A: obrót wrzeciona ±90° (łącznie 180°)
- Załadunek wahadłowy, zderzaki zerowe na obu końcach
To, co faktycznie się porusza, zmienia sposób myślenia
Na papierze te dwie maszyny wyglądają jak bliscy krewni. W praktyce poruszają się inaczej.
Na Falconie wrzeciono przemieszcza się wzdłuż profilu po prowadnicach. Czwarta oś, A, obraca się wokół osi wzdłużnej profilu, w zakresie ±125° w wersjach, na których pracowałem. To łącznie 250° i zakres wykraczający poza pionowe powierzchnie boczne.
Ariel ma konstrukcję bramową. X to nie samo wrzeciono: to cały wózek z wrzecionem wewnątrz. Osie Y i Z przemieszczają wrzeciono, a oś A to samo wrzeciono, pochylające się o ±90°. Pozwala to obrabiać górę i obie strony bez obracania materiału w zaciskach, a nie tylko od góry, jak na maszynie 3-osiowej.
Ma to trzy praktyczne konsekwencje:
- Mniej ponownych zamocowań. Cechy boczne obrabia się bez zwalniania profilu. Jedna baza zamiast dwóch oznacza mniej okazji do błędu położenia.
- Większa obwiednia kolizyjna. Gdy oś A obraca się do powierzchni bocznej, korpus głowicy znajduje się obok profilu, dokładnie tam, gdzie zaciski. Na maszynie 3-osiowej myślisz głównie o górze. Z osią A myślisz w 3D.
- To, co wysyłasz w stronę zacisku. Na Arielu jest to cały wózek, a nie tylko wrzeciono.
Mecal MC307 Falcon
- Wrzeciono na prowadnicach · X
- A wokół osi wzdłużnej · ±125°
Mecal MC304 Ariel
- Cały wózek bramowy · X
- Pochylenie wrzeciona A · ±90°
- Wrzeciono · Y / Z
Na maszynie do profili baza zaczyna się poza sterowaniem
Na VMC łatwo myśleć o bazie jako o liczbie zapisanej w G54. Ale G54 niczego fizycznie nie ustala. To jedynie matematyczny opis miejsca, w którym — według sterowania — znajduje się detal.
Na maszynach Mecal ta zależność jest znacznie bardziej fizyczna. Profil trzeba załadować od właściwego końca, we właściwej orientacji, dosunąć do zderzaka, a następnie zacisnąć. Jeśli na tym etapie coś jest nie tak, program może wykonać się idealnie i nadal wyprodukować niewłaściwy detal.
Wyobraź sobie otwór, który powinien znajdować się 250.00 mm od końca profilu. Kontrola pokazuje 250.30 mm.
Najgorsza reakcja to: „Dobrze, odejmij 0.30”.
Najpierw trzeba zrozumieć, skąd wzięło się te 0.30 mm. Jeśli wszystkie cechy wzdłuż długości są przesunięte mniej więcej o tę samą wartość, zaczynam myśleć o bazowaniu. Czy profil rzeczywiście dotyka zderzaka? Czy jest między nimi wiór? Zadzior na końcu? Czy materiał przesunął się podczas zaciskania? Czy to właściwy koniec bazowy i właściwa orientacja?
Jeśli rzeczywistą przyczyną był jeden wiór przy zderzaku, korekta -0.30 sprawi, że następny, prawidłowo dosunięty detal będzie błędny. Maszyna robi dokładnie to, co jej polecono. Ustawiacz przekazał jej nieprawidłowy obraz świata fizycznego.
Zderzak końcowy jest częścią łańcucha pomiarowego
Przy obróbce długich profili zderzak nie jest tylko elementem mocowania. Jest częścią łańcucha bazowania. Wiór, zadzior, uszkodzony koniec po cięciu piłą albo profil, który nie został naprawdę dosunięty, mogą przesunąć położenie każdej później obrabianej cechy. Błąd nie znika. Przenosi się wraz z geometrią.
To różnica między błędem obróbki a błędem położenia. Jeśli kieszeń ma właściwy wymiar, ale znajduje się o 0.30 mm za daleko wzdłuż profilu, średnica frezu nie jest moim pierwszym podejrzanym. Jeśli wszystkie cechy są przesunięte o tę samą wartość, tym bardziej.
Bez chłodzenia zalewowego: powietrze i mgła olejowa
Te maszyny różnią się od typowego VMC jeszcze pod jednym względem: nie ma chłodzenia zalewowego. Strefę skrawania chłodzi powietrze, a do miejsca skrawania podawana jest mgła olejowa. Zmienia to proces bardziej, niż mogłoby się wydawać.
- Wióry są zdmuchiwane, a nie spłukiwane. Ważne jest, gdzie lądują. Wiór na powierzchni bazowej lub przy zderzaku to dokładnie taki początek, z którego rodzi się błąd położenia.
- Nie ma stabilizatora termicznego. Chłodziwo zalewowe na VMC utrzymuje temperaturę detalu i maszyny na dość stałym poziomie. Tutaj więcej zachowań cieplnych ujawnia się w profilu i w maszynie.
- Mgła musi dotrzeć do miejsca skrawania. Smarowanie jest tak dobre, jak jego doprowadzenie.
- Zaleta: detale wychodzą suche. Nie ma filmu chłodziwa ani spłukiwanych wiórów ukrywających się na powierzchni, a pomiar jest łatwiejszy.
Ariel: jedna maszyna, dwie strefy robocze
Długość robocza Ariela wynosi około 7.4 metra, a przy załadunku wahadłowym można ją podzielić na dwie strefy robocze. Jedna strefa obrabia, podczas gdy w drugiej przygotowuje się kolejny profil. Następnie role się zamieniają.
To inna filozofia produkcji niż przyrząd zamknięty wewnątrz VMC. Nie pytasz tylko „czy program się zmieści?”. Myślisz o przepływie materiału, ruchu wrzeciona, położeniu zacisków, bezpieczeństwie i o tym, co operator robi, gdy druga strona maszyny pracuje.
Zacisk ma jedno dobre położenie i dwa złe
Zacisk nie może znajdować się zbyt blisko strefy obróbki. Na Falconie szybki przesuw X wynosi 150 m/min, czyli 2.5 metra w każdej sekundzie. Niewłaściwe położenie zacisku bardzo szybko zamienia mały błąd ustawienia w poważną kolizję. Ariel jest wolniejszy w X — 80 m/min, czyli około 1.3 m/s — ale w stronę zacisku wysyła cały wózek bramowy, więc również nie wybacza błędów. Nie ma miejsca na „chyba powinno przejść”.
A gdy oś A jest obrócona do obróbki bocznej powierzchni, korpus głowicy znajduje się obok profilu, dokładnie tam, gdzie zaciski.
Ale odsunięcie zacisku tak daleko, jak tylko się da, też jest błędem. Dłuższy niepodparty odcinek sprawia, że profil zaczyna się poruszać: drgania rosną, jakość powierzchni spada, a w przypadku cienkościennego aluminium różnica między dobrym a złym podparciem jest znaczna.
Zasada nie brzmi „jak najdalej od frezu”. Brzmi: dostatecznie daleko, by zapewnić bezpieczną obwiednię ruchu, i dostatecznie blisko, by zachować sztywność procesu.
Dwa Falcony, ta sama rodzina maszyn, inne realia ustawiania. Na jednym zaciski były pozycjonowane automatycznie. Na drugim trzeba było ustawiać je ręcznie przed każdym przezbrojeniem, korzystając z rysunku technicznego. Odpowiedzialność ustawiacza była przez to bardzo bezpośrednia. Trzeba było wiedzieć, gdzie będą obrabiane cechy, co zrobi wrzeciono, gdzie potrzebne jest podparcie, a gdzie zacisk stanie się zagrożeniem kolizyjnym.
Rysunek nie służył wyłącznie do końcowej kontroli. Pomagał zbudować bezpieczne i sztywne ustawienie przed Cycle Start.
A automatyczne pozycjonowanie zacisków nie zwalnia z myślenia. Maszyna może ustawić zacisk dokładnie tam, gdzie system go oczekuje. Nadal musisz rozumieć, co robi profil, gdzie działają siły skrawania i jak długi jest niepodparty odcinek. Automatyzacja usuwa część pracy ręcznej. Nie usuwa fizyki.
01 / Zderzak końcowy
02 / Zaciski
03 / Strefa obróbki
- 04 / Punkty podparcia
- Bezpieczny prześwit głowicy
- Krótki odcinek bez podpór → sztywność
24,000 rpm nie oznacza zdolności procesu
Falcon osiąga do 24,000 rpm, Ariel do 20,000. Dobrze pasuje to do obróbki profili aluminiowych: wysokie obroty wrzeciona, narzędzia przeznaczone do aluminium i wysokie posuwy.
Ale maksymalne możliwości wrzeciona nie są maksymalnymi możliwościami procesu. Możesz mieć wystarczające obroty, posuw, moc i możliwości narzędzia, a proces nadal stanie się niestabilny, bo profil drga. Wtedy ograniczeniem nie jest wrzeciono. Jest nim sztywność przedmiotu obrabianego.
Trzymetrowy profil nie zachowuje się jak blok w imadle
Na VMC krótki detal siedzi w imadle z dużą powierzchnią styku i niewielką odległością między miejscem skrawania a podparciem. W przypadku długiego cienkościennego profilu frez wchodzi w materiał między dwoma punktami podparcia, a sam detal staje się długą, podatną konstrukcją. Ta sama cecha obrabiana w różnych miejscach wzdłuż profilu może napotykać zupełnie inną lokalną sztywność.
Dlatego drgania samowzbudne mogą pojawić się tylko w jednym odcinku. Początek profilu obrabia się idealnie, środek zaczyna śpiewać, a koniec znów jest w porządku.
„Zmniejsz obroty” może poprawić wynik, ale go nie wyjaśnia. Zapytaj, dlaczego problem pojawia się właśnie tam. Rozstaw zacisków? Niepodparty odcinek? Wysięg narzędzia? Zaangażowanie ostrza? Bicie? Lokalna geometria profilu? Rezonans? To znacznie bardziej użyteczne niż znalezienie jednej prędkości, przy której hałas chwilowo znika.
Profil można też zacisnąć zbyt mocno
Długich profili nie zawsze najlepiej trzymać „tak mocno, jak się da”. Cienka ścianka może się odkształcić, przekrój może zmienić kształt, a detal może być prawidłowy w stanie zamocowanym i wyjść poza tolerancję po zwolnieniu zacisków. Ma to największe znaczenie przy profilach cienkościennych, przekrojach zamkniętych, dużych pustych przestrzeniach i profilach niesymetrycznych.
Jest ogromna różnica między trzymaniem detalu a trzymaniem detalu bez zmieniania go. To drugie jest znacznie trudniejsze.
Sam profil wprowadza zmienność
Profil nie musi być idealnie prosty. Może mieć wygięcie i skręcenie, grubość ścianek może się zmieniać, a jedna powierzchnia może przemieszczać się względem innej w granicach dopuszczalnych dla procesu wyciskania.
Jeśli bazujesz na powierzchni A, ale kontrolujesz krytyczną cechę względem powierzchni B, musisz wiedzieć, jak stabilna jest relacja A–B w materiale wejściowym. Maszyna nie może wiedzieć, że geometria wejściowa zmieniła się między partiami. Obrabia względem bazy, którą jej podasz. Ustawiacz musi oddzielać możliwości maszyny od możliwości materiału wejściowego.
Pomiar: etap, który ludzie pomijają
Aluminium rozszerza się o około 23 µm na metr na każdy 1 °C. Na profilu o długości 3 metrów jeden stopień to około 0.07 mm. Różnica 5 °C między momentem obróbki a momentem pomiaru daje około 0.35 mm — więcej, niż pozwala wiele tolerancji — mimo że z programem i narzędziem wszystko jest w porządku.
Zanim więc cokolwiek skorygujesz, zapytaj: jak profil był podparty podczas pomiaru, w jakiej temperaturze, zaciśnięty czy zwolniony? Niewiarygodny pomiar nie może uzasadniać korekty.
23 µm/m/°C
α · Al
≈ 0.07 mm
3 m × 1 °C
≈ 0.35 mm
3 m × 5 °C
CADCam3D zmienia sposób myślenia o programie
Maszyny Mecal programuje się we własnym środowisku producenta, CADCam3D, działającym na komputerze z Windows przy maszynie. W konwencjonalnym CAM dla VMC myślisz w kategoriach modelu, półfabrykatu, WCS, przyrządu, operacji, ścieżki narzędzia, postprocesora i kodu NC.
Na maszynie do profili myślenie jest bardziej zorientowane na cechy. Jaki profil obrabiam? Na której powierzchni znajduje się cecha? Gdzie wzdłuż długości? Z jakiego kierunku podchodzi narzędzie? Jak profil jest zorientowany, gdzie są zaciski i czy wrzeciono może dotrzeć do cechy bez wejścia w niebezpieczną strefę?
Środowisko pomaga właśnie w tym. Widzisz na ekranie położenie zacisków, sprawdzasz narzędzie względem profilu i przeciągasz cechy myszą, korzystając z symulacji w czasie rzeczywistym. Opcjonalny moduł CADLink pozwala importować pliki STEP lub IGES z zewnętrznego CAD, a Job Simulator oblicza czas cyklu i wykrywa błędy programowania przed fizycznym uruchomieniem cyklu.
Ale symulacja zna model. Nie wie o wiórze przy zderzaku, skręceniu w tej konkretnej partii profili ani o profilu, który nie został dosunięty. Ekran pokazuje profil, który narysowałeś. Maszyna skrawa ten, który załadowałeś.
Nie oznacza to, że jeden system jest bardziej zaawansowany od drugiego. Rozwiązują różne problemy. Konwencjonalny CAM jest niezwykle elastyczny przy tworzeniu geometrii z surowego materiału. CADCam3D jest zbudowany wokół obróbki cech na długich, istniejących już profilach.
Na konwencjonalnym centrum obróbczym korekty są bardziej lokalne
Na VMC wiele zależności związanych z korektami jest bardziej oczywistych.
Jeśli cały detal jest przesunięty w X, sprawdź mocowanie, bazę, przyrząd i G54. Jeśli tylko kieszeń o wymiarze 20.000 mm zmieniła się na 19.940 mm, przyjrzyj się frezowi: zużyciu, efektywnej średnicy, ugięciu i CAM. Jeśli każda głębokość obrabiana jednym narzędziem jest o 0.15 mm za płytka, sprawdź długość tego narzędzia i jego korektę. Jeśli każde narzędzie jest o 0.15 mm za wysoko, problem wygląda zupełnie inaczej.
Ustawiacz musi oddzielać położenie detalu od geometrii narzędzia. Przesunięcie G54 nie naprawi zbyt małej kieszeni, a zmiana korektora zużycia frezu nie naprawi detalu z przesuniętą bazą.
Trend może mieć większe znaczenie niż błąd
Załóżmy, że szerokość zewnętrznej cechy przyjmuje wartości:
20.00, 20.01, 20.02, 20.04, 20.06, 20.08
Coś się rozwija: zużycie narzędzia, wzrost termiczny, rosnące bicie, coraz gorsze odprowadzanie wiórów.
Teraz spójrz na tę sekwencję:
20.00, 20.01, 20.00, 20.01, 20.18, 20.19
To opowiada inną historię. Co wydarzyło się między tymi dwoma detalami? Nowy profil? Ponowne zamocowanie? Inny zderzak? Zmiana narzędzia, ponowne uruchomienie, drobna kolizja, wiór pod powierzchnią bazową?
Dobry ustawiacz nie pyta tylko, jak duży jest błąd. Pyta, jak się pojawił. Trend i nagłe przesunięcie to dwa różne obrazy procesu.
Jeśli pierwsza sztuka jest błędna, podejrzewam ustawienie: bazę, program, dane narzędziowe, orientację, zderzak i położenie zacisków. Jeśli pierwszych dziesięć jest prawidłowych, a potem wymiar zaczyna się zmieniać, sprawdzam zużycie narzędzia, zachowanie cieplne, gromadzenie się wiórów, zmieniające się obciążenie skrawaniem i stan oprawki. Jeden błędny detal a przemieszczający się proces to dwie różne sytuacje. Jeśli reagujesz na nie tak samo, zaczynasz gonić wymiar zamiast kontrolować proces.
Stopniowy trend
Wymiar (mm) · 20.00–20.20
- Sztuka 120.00
- Sztuka 220.01
- Sztuka 320.02
- Sztuka 420.04
- Sztuka 520.06
- Sztuka 620.08
Nagłe przesunięcie
Wymiar (mm) · 20.00–20.20
- Sztuka 120.00
- Sztuka 220.01
- Sztuka 320.00
- Sztuka 420.01
- Sztuka 520.18
- Sztuka 620.19
Sprawdzenie pierwszego przebiegu też jest inne
Na VMC obserwuję przyrząd, imadło, prześwit oprawki, długość narzędzia, szybkie przesuwy, aktywne tryby i granice przejazdu. Na maszynie do długich profili dochodzą zderzak końcowy, orientacja, położenie zacisków, pełna obwiednia ruchu na kilku metrach, zmieniająca się odległość podparcia i tor wrzeciona, który na ekranie wygląda niegroźnie, ale przechodzi przez strefę zacisku.
Nie chcesz odkryć, że zacisk jest o 50 mm za blisko, gdy wrzeciono już jedzie w jego stronę. Ręczne ustawianie zacisków na jednym z Falconów nie było formalnością. Było częścią sprawdzenia pierwszego przebiegu.
Symulacja jest pierwszą linią sprawdzenia. Nie ostatnią.
Sześć sytuacji, w których nie ruszałbym najpierw korektora
- Każda cecha wzdłuż profilu jest przesunięta o +0.50 mm. Najpierw sprawdź zderzak, dosunięcie i bazę. Zużycie frezu nie przesuwa całej, poza tym prawidłowej, geometrii o tę samą wartość.
- Tylko jedna kieszeń stopniowo staje się zbyt mała. Sprawdź frez, efektywną średnicę, zużycie i ugięcie. Nie przesuwaj globalnej bazy.
- Druga połowa profilu przesuwa się po ponownym zamocowaniu. Zbadaj powtarzalność ponownego ustalenia. Nie edytuj każdej cechy osobno.
- Jedno narzędzie obrabia każdą głębokość o 0.15 mm za płytko. Sprawdź długość narzędzia, jego osadzenie i aktywną korektę.
- Drgania samowzbudne pojawiają się tylko w środku długiego profilu. Sprawdź podparcie, położenie zacisków i lokalną dynamikę. Nie zmniejszaj automatycznie parametrów całego programu.
- Zimna maszyna pracuje prawidłowo, ale po dwóch godzinach pojawia się dryft. Szukaj związku z temperaturą profilu, maszyny i pomieszczenia. Nie wprowadzaj przypadkowych korekt co 20 minut.
Nie każdy problem należy usuwać korektorem
Korektory są potężnym narzędziem, ale tylko wtedy, gdy odpowiadają rzeczywistej przyczynie. Jeśli frez się zużywa, kompensacja zużycia może być właściwa. Jeśli długość narzędzia jest błędna, skoryguj długość narzędzia. Jeśli przesunięcie układu roboczego jest błędne, skoryguj bazę.
Ale korektorem nie usuniesz drgań. Kompensacją geometrii nie naprawisz zacisku odkształcającego cienką ściankę. Zmianą programu nie naprawisz wióra między profilem a zderzakiem.
Dobra korekta kompensuje znany mechanizm. Zła ukrywa niewyjaśniony.
Co zmieniło się fizycznie?
- 01Wszystkie cechy przesunięte → baza / położenie
- 02Zmienia się jeden wymiar → geometria narzędzia
- 03Zmiana głębokości jednego narzędzia → długość narzędzia
- 04Dryft / drgania / niewiarygodny wynik → temperatura, drgania, pomiar
Znana przyczyna → odpowiednia korekta; nieznana → dalsza analiza
Co przenosi się między oboma światami
Po latach na maszynach do profili, a następnie pracy z bardziej konwencjonalną logiką obróbki, największa lekcja nie dotyczy tego, który system używa CADCam3D, a który G54 lub programowania konwersacyjnego. Chodzi o kolejność myślenia:
BAZA → NARZĘDZIE → MOCOWANIE → STAN MASZYNY → SIŁA W PROCESIE → POMIAR → KOREKTA
Czy fizyczna baza jest prawidłowa? Czy narzędzie jest tym, za co uważa je program? Czy detal znajduje się tam, gdzie zakłada sterowanie? Czy jest zamocowany bez odkształcenia? Czy siły skrawania przemieszczają narzędzie lub detal? Czy sam pomiar jest wiarygodny?
Dopiero wtedy: co mam skorygować?
Znalezienie tabeli korektorów jest łatwą częścią. Prawdziwa umiejętność zaczyna się od innego pytania. Kiedy widzę 0.20 mm poza tolerancją, nie pytam „którą liczbę mogę zmienić?”. Pytam: „Co fizycznie zmieniło się o 0.20 mm?”.
Dobra obróbka CNC nie polega na przesuwaniu liczb, aż sprawdzian pokaże zielone. Polega na rozumieniu, co te liczby reprezentują na rzeczywistej maszynie. Czy jest to Mecal Falcon, Ariel, Mazak ze sterowaniem Mazatrol, czy konwencjonalne centrum obróbcze na FANUC — maszyna się zmienia. Sterowanie się zmienia. Mocowanie się zmienia. Logika dobrego ustawiacza pozostaje taka sama.
Jaka była najdziwniejsza rzeczywista przyczyna błędu 0.2 mm, jaką kiedykolwiek znalazłeś?
Powiązane artykuły i tematy techniczne
Soft Metal, Hard Lessons
Czego naprawdę wymaga obróbka profili aluminiowych — bazy, podparcie, odkształcenia, pomiar i wykończenie jako jeden proces.
Artykuł w języku angielskim
Przeczytaj na LinkedIn