CNC / NARZĘDZIA / BICIE
Jedno ostrze może przejąć większość pracy. Jak bicie narzędzia zmienia obciążenie frezu?
Mateusz Żuławski
CNC Programmer Setter Operator w Newby Foundries
≈ 5 min czytania
Bicie narzędzia (runout) a rzeczywisty posuw na ostrze, zużycie i jakość powierzchni
Program może zakładać cztery ostrza, równy posuw na ząb i określone obroty wrzeciona. Ale to nie oznacza, że każde ostrze rzeczywiście usuwa taką samą ilość materiału.
Jeżeli narzędzie obraca się nieosiowo względem idealnej osi obrotu, poszczególne krawędzie skrawające mogą pracować na różnych promieniach. W rezultacie jedna krawędź może wchodzić w materiał intensywniej niż pozostałe.
To właśnie jeden z powodów, dla których frez może zużywać się nierównomiernie, generować drgania i pozostawiać gorszą powierzchnię, mimo że parametry w programie nie uległy zmianie.
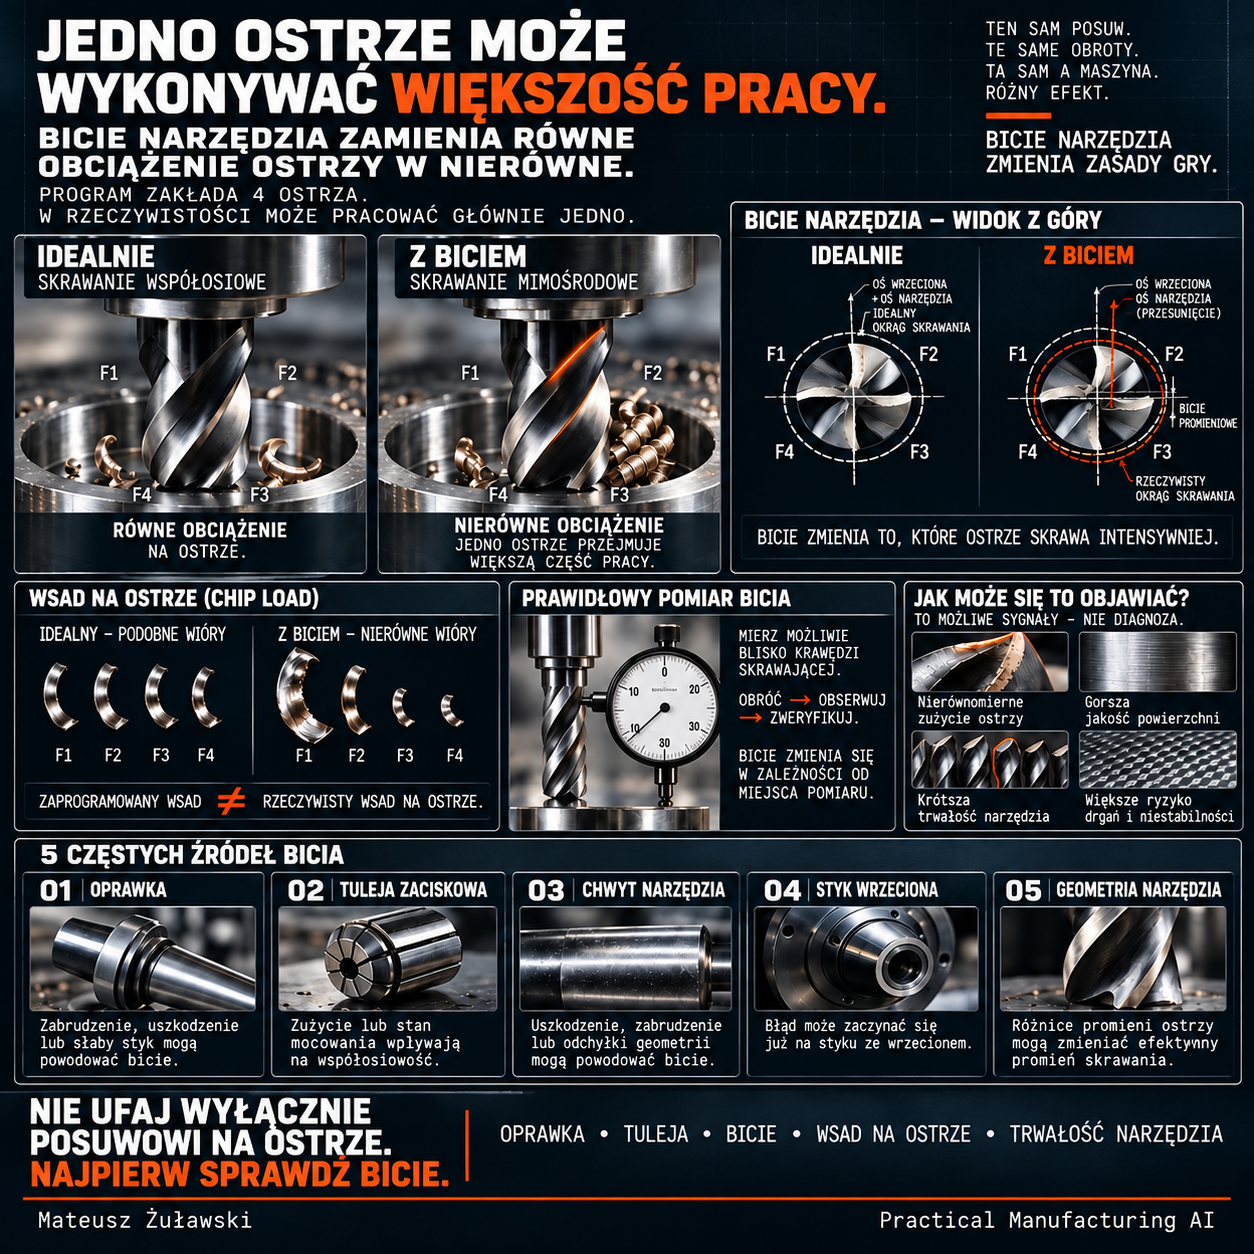
1. Program zakłada równy podział pracy. Rzeczywistość nie zawsze.
W idealnym układzie wszystkie krawędzie skrawające mają prawidłową geometrię i pracują współosiowo z układem wrzeciona oraz oprawki.
Przy takim założeniu obciążenie może rozkładać się bardziej równomiernie pomiędzy ostrza.
Jeśli pojawia się bicie promieniowe, rzeczywista trajektoria krawędzi zmienia się. Ostrze znajdujące się na większym efektywnym promieniu może usuwać grubszy wiór i przejmować większą część obciążenia.
Pozostałe ostrza mogą pracować lżej, a w określonych warunkach nawet w znacznie mniejszym stopniu uczestniczyć w skrawaniu.
Ważne: nie oznacza to, że każde bicie powoduje pracę tylko jednego ostrza. Rzeczywisty podział obciążenia zależy od wielkości i charakteru bicia, geometrii frezu, liczby ostrzy, zaangażowania narzędzia i warunków skrawania.
2. Co właściwie oznacza runout?
Runout to odchylenie rzeczywistego ruchu powierzchni lub krawędzi od idealnej geometrii obrotu.
W praktyce warto rozróżnić:
- Bicie promieniowe (radial runout) — odchylenie promieniowe względem osi obrotu.
- Bicie osiowe (axial runout) — odchylenie mierzone w kierunku osiowym.
- Różnice geometrii ostrzy — poszczególne krawędzie mogą mieć różne promienie lub wysokości, nawet jeśli samo osadzenie narzędzia jest poprawne.
Wskaźnik TIR (Total Indicator Reading) to całkowita zmiana wskazania czujnika podczas pełnego obrotu mierzonej powierzchni. Nie należy utożsamiać wartości TIR bezpośrednio z samym przesunięciem osi narzędzia — na odczyt mogą wpływać także błędy kształtu i inne składowe geometrii.
3. Dlaczego nierówny podział obciążenia jest problemem?
Jeśli jedno ostrze przejmuje większą część pracy, rosną lokalne obciążenia i siły skrawania.
Możliwe konsekwencje:
- przyspieszone zużycie najbardziej obciążonego ostrza;
- nierównomierne zużycie krawędzi;
- wzrost drgań i hałasu;
- pogorszenie jakości powierzchni;
- skrócenie trwałości narzędzia;
- większa niestabilność procesu.
To nie jest wyłącznie problem samego frezu. W określonych warunkach nierównomierne siły mogą wpływać również na stabilność całego układu obrabiarka–oprawka–narzędzie–detal.
Dlatego identyczne obroty, posuw i zaprogramowany posuw na ostrze nie gwarantują identycznego rzeczywistego obciążenia każdej krawędzi.
4. Gdzie szukać źródła bicia?
Nie zakładaj od razu, że problem znajduje się w samym frezie. Bicie może być wynikiem kilku elementów całego złożenia.
1. Oprawka narzędziowa
Zabrudzenie, uszkodzenie, niewłaściwe osadzenie lub zużycie powierzchni mogą pogorszyć współosiowość.
2. Tuleja zaciskowa (collet)
Zużycie, uszkodzenie, zanieczyszczenie lub nieprawidłowe mocowanie mogą powodować nieosiowe osadzenie chwytu.
3. Chwyt narzędzia
Zabrudzenie, uszkodzenie lub nieprawidłowości geometrii chwytu mogą wpływać na wynik pomiaru.
4. Styk wrzeciona i oprawki
Zanieczyszczenie lub uszkodzenie powierzchni styku może wprowadzić błąd jeszcze przed rozpoczęciem skrawania.
5. Geometria samego narzędzia
Różnice promieni krawędzi skrawających mogą powodować nierówny udział ostrzy. To trzeba odróżnić od bicia wynikającego z osadzenia całego narzędzia.
5. Jak sprawdzić bicie prawidłowo?
Nie zaczynaj od zmiany posuwu lub obrotów. Najpierw sprawdź układ mechaniczny.
- 1. Oczyść stożek wrzeciona, oprawkę, tuleję i chwyt narzędzia.
- 2. Sprawdź stan powierzchni styku i mocowania.
- 3. Zamocuj narzędzie zgodnie z zaleceniami producenta.
- 4. Użyj odpowiedniego czujnika zegarowego lub urządzenia do pomiaru bicia.
- 5. Obracaj wrzeciono ręcznie, przy wyłączonej maszynie, zgodnie z procedurą producenta.
- 6. Zmierz bicie w odpowiednim miejscu chwytu, a jeśli geometria narzędzia na to pozwala — również możliwie blisko części roboczej.
- 7. Porównaj wyniki i sprawdź, czy zmiana położenia narzędzia w oprawce wpływa na odczyt.
Pomiar na chwycie może pomóc ocenić współosiowość mocowania, ale nie zawsze opisuje dokładnie zachowanie krawędzi skrawających. Wysunięcie narzędzia i geometria części roboczej mają znaczenie.
Nie dotykaj czujnikiem ostrej krawędzi skrawającej, jeśli producent urządzenia pomiarowego nie przewiduje takiego sposobu pomiaru.
6. Co może zdradzić problem?
Warto obserwować kilka sygnałów:
- jedno ostrze zużywa się wyraźnie szybciej niż pozostałe;
- powierzchnia po frezowaniu staje się mniej powtarzalna;
- trwałość narzędzia spada bez oczywistej zmiany parametrów;
- pojawiają się drgania lub charakterystyczny hałas;
- wyniki obróbki zmieniają się po ponownym zamocowaniu narzędzia.
To są możliwe objawy, a nie jednoznaczna diagnoza. Podobne symptomy mogą powodować również niewłaściwe parametry, ugięcie narzędzia, zużycie wrzeciona, niewystarczająca sztywność mocowania lub problemy z materiałem.
7. Nie maskuj problemu zmianą parametrów
Jeżeli przyczyną jest bicie, samo obniżenie posuwu może zmniejszyć obciążenie, ale nie usuwa źródła problemu.
Najpierw sprawdź całe złożenie:
WRZECIONO → OPRAWKA → TULEJA → CHWYT → NARZĘDZIE → KRAWĘDZIE SKRAWAJĄCE
Dopiero po ustaleniu przyczyny podejmuj decyzję o korekcie.
Warto pamiętać, że bicie narzędzia i niewłaściwe wyważenie dynamiczne to nie to samo zjawisko. Mogą występować równocześnie, ale wymagają odrębnej diagnostyki.
Podsumowanie
Program może zakładać równy udział wszystkich ostrzy. Rzeczywisty proces może wyglądać inaczej.
Bicie narzędzia wpływa na trajektorię krawędzi, grubość wióra i rozkład sił skrawania. Dlatego kontrola całego złożenia jest ważna nie tylko przy precyzyjnym frezowaniu, ale również wtedy, gdy narzędzie zużywa się szybciej, niż powinno.
Nie ufaj wyłącznie zaprogramowanemu posuwowi na ostrze. Najpierw sprawdź bicie.
Pytanie do praktyków CNC:
Czy zdarzyło Ci się znaleźć przyczynę nierównego zużycia frezu w oprawce, tulei lub styku wrzeciona, mimo że samo narzędzie wyglądało na sprawne?