CNC / ALUMINIUM / ODPROWADZANIE WIÓRÓW
Usuwaj wióry, zamiast skrawać je ponownie. Dlaczego odprowadzanie wiórów ma znaczenie przy frezowaniu aluminium?
Mateusz Żuławski
CNC Programmer Setter Operator w Newby Foundries
≈ 5 min czytania
Frezy 2-ostrzowe o dużym kącie linii śrubowej zapewniają przestrzeń na wióry i ułatwiają ich odprowadzanie. Jeśli jednak wióry pozostają w strefie skrawania, narzędzie może zacząć obrabiać je ponownie.
Podczas frezowania aluminium odprowadzanie wiórów nie jest drugorzędnym szczegółem. Jest częścią procesu skrawania.
Aluminium może tworzyć długie, ciągłe lub lepkie wióry. Jeśli nie mogą sprawnie opuścić strefy skrawania, mogą zostać uwięzione pomiędzy narzędziem, detalem i rowkami wiórowymi frezu.
Może to prowadzić do ponownego skrawania wiórów, tarcia, wzrostu temperatury, pogorszenia jakości powierzchni i skrócenia trwałości narzędzia.
Cel jest prosty: usunąć wióry ze strefy skrawania, zanim zakłócą kolejne wejście ostrza w materiał.
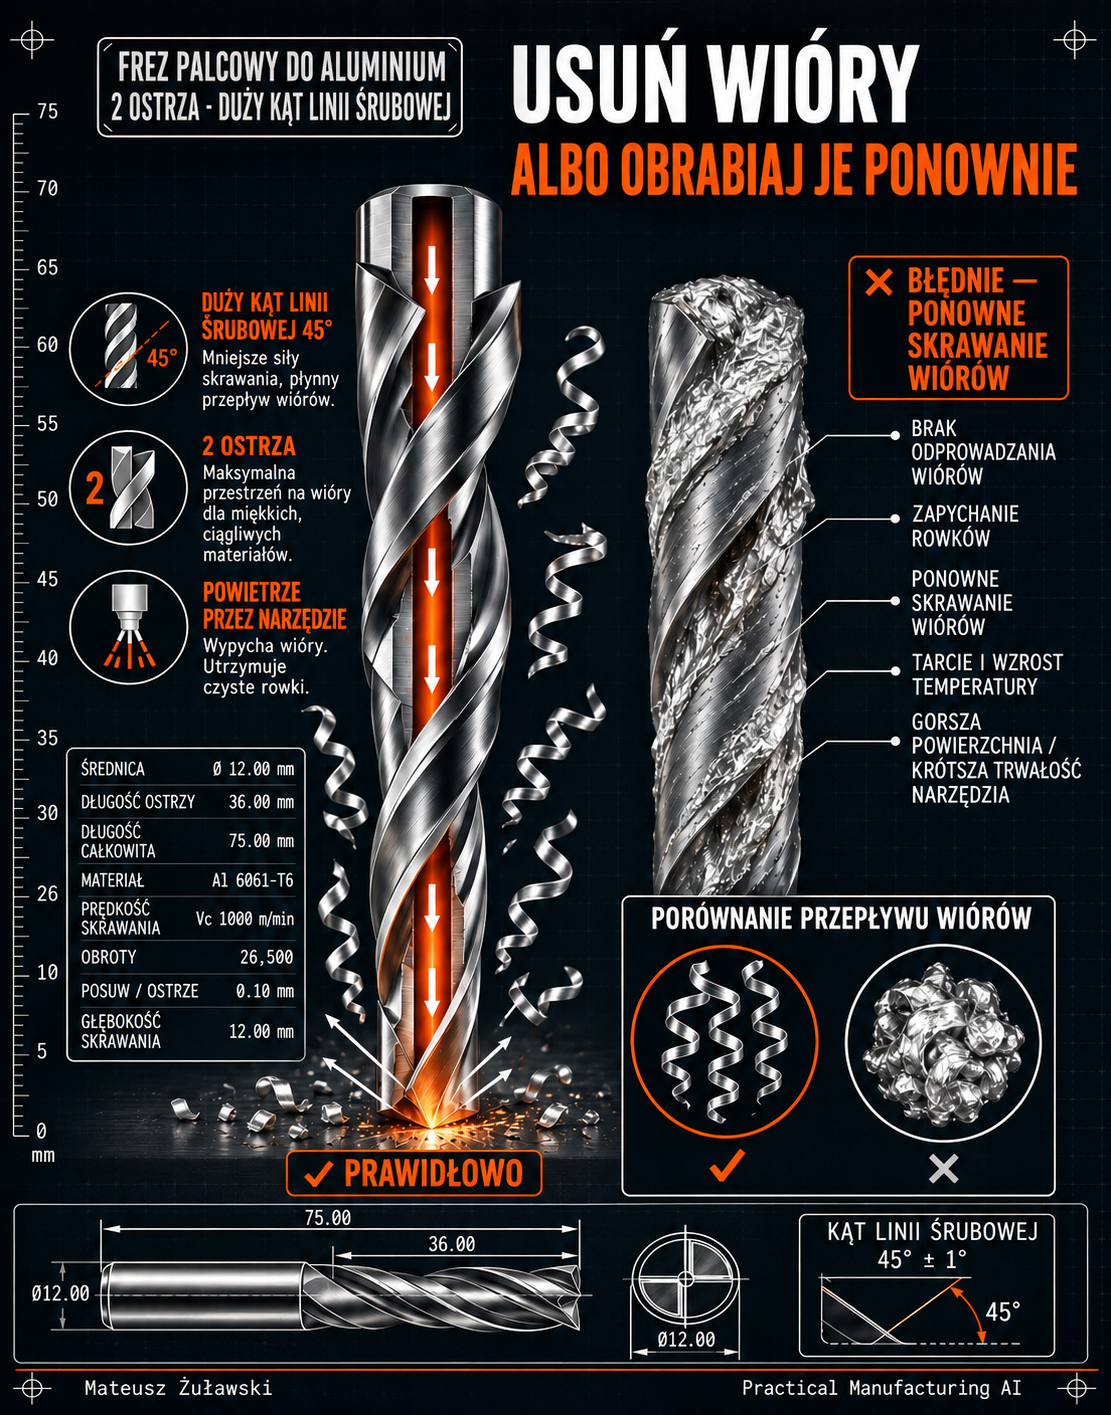
1. Dlaczego frez 2-ostrzowy do aluminium?
Frez 2-ostrzowy ma zazwyczaj większe rowki wiórowe niż porównywalne narzędzie z większą liczbą ostrzy.
Dodatkowa przestrzeń może być szczególnie przydatna podczas obróbki miękkich, ciągliwych materiałów, takich jak aluminium.
Geometria o dużym kącie linii śrubowej może również wspierać płynniejszy przepływ wiórów i ograniczać siły skrawania w odpowiednich zastosowaniach.
Na grafice jako przykład przedstawiono kąt linii śrubowej 45°. Jest to parametr geometrii narzędzia, a nie uniwersalne optimum dla każdej operacji obróbki aluminium.
Właściwy dobór nadal zależy od:
- Stopu aluminium i jego stanu.
- Średnicy frezu i długości ostrzy.
- Zaangażowania promieniowego i osiowego.
- Prędkości skrawania i posuwu na ostrze.
- Wysięgu narzędzia i sztywności ustawienia.
- Możliwości odprowadzania wiórów i doprowadzenia powietrza.
2. Co się dzieje, gdy wióry nie mogą opuścić strefy skrawania?
Gdy wióry pozostają w strefie skrawania, mogą pojawić się różne problemy.
Brak skutecznego odprowadzania wiórów
Wióry pozostają w pobliżu krawędzi skrawających zamiast opuszczać obszar obróbki.
Zapychanie rowków wiórowych
Wióry gromadzą się w rowkach, ograniczając przestrzeń dostępną dla kolejnego usuwanego materiału.
Ponowne skrawanie wiórów
Narzędzie może natrafiać na wióry, które zostały już wcześniej oddzielone od materiału. Mogą być skrawane ponownie, zgniatane lub uwięzione pomiędzy frezem a detalem.
Tarcie i wzrost temperatury
Niewłaściwe odprowadzanie wiórów może zwiększać tarcie i temperaturę, szczególnie gdy wióry zostają uwięzione pomiędzy narzędziem a obrabianym materiałem.
Gorsza powierzchnia i krótsza trwałość narzędzia
Powtarzający się kontakt z wiórami i niestabilne warunki skrawania mogą uszkadzać powierzchnię oraz przyspieszać zużycie narzędzia.
Zjawiska te są ze sobą powiązane, ale ich intensywność zależy od rzeczywistych warunków obróbki i zastosowanej ścieżki narzędzia.
3. Powietrze doprowadzane przez narzędzie i odprowadzanie wiórów
Na grafice pokazano powietrze doprowadzane przez narzędzie.
Jeżeli narzędzie i obrabiarka są do tego przystosowane, powietrze podawane przez narzędzie może pomagać usuwać wióry z głębokich lub zamkniętych obszarów obróbki i utrzymywać rowki wiórowe w czystości.
Sposób doprowadzania powietrza musi jednak odpowiadać konkretnej operacji.
Należy uwzględnić:
- Ciśnienie i przepływ powietrza.
- Kierunek podawania przez narzędzie lub dyszę.
- Głębokość i geometrię kieszeni.
- Wielkość i kształt wiórów.
- Ścieżkę narzędzia i zaangażowanie frezu.
- To, czy wióry mają swobodną drogę opuszczenia strefy obróbki.
Powietrze nie rozwiązuje automatycznie każdego problemu z odprowadzaniem wiórów. W niektórych zastosowaniach lepsze może być zewnętrzne przedmuchiwanie, chłodziwo lub inna ścieżka narzędzia.
Najważniejsze jest zapewnienie wiórom drogi wyjścia.
4. Jak rozumieć przykładowe parametry narzędzia?
Na grafice przedstawiono następujący przykład:
| Parametr | Wartość przykładowa |
|---|---|
| Średnica narzędzia | 12,00 mm |
| Długość ostrzy | 36,00 mm |
| Długość całkowita | 75,00 mm |
| Materiał | Al 6061-T6 |
| Prędkość skrawania | 1000 m/min |
| Prędkość obrotowa | 26 500 obr/min |
| Posuw na ostrze | 0,10 mm |
| Głębokość skrawania | 12,00 mm |
| Kąt linii śrubowej | 45° ± 1° |
Wartości opisują przykład pokazany na grafice, a nie uniwersalną receptę na parametry skrawania.
Dla frezu o średnicy 12 mm i prędkości skrawania 1000 m/min:
n = (Vc × 1000) / (π × D)
n = (1000 × 1000) / (π × 12)
n ≈ 26 526 obr/min
Na grafice wartość zaokrąglono do około 26 500 obr/min.
Dla frezu 2-ostrzowego i posuwu 0,10 mm na ostrze:
Vf = n × z × fz
Vf = 26 500 × 2 × 0,10
Vf = 5300 mm/min
Rzeczywiste parametry skrawania należy sprawdzić z zaleceniami producenta narzędzia, ograniczeniami wrzeciona, możliwościami obrabiarki, zaangażowaniem narzędzia, mocowaniem i warunkami odprowadzania wiórów.
Wartość głębokości skrawania 12 mm również wymaga interpretacji w kontekście konkretnej operacji: głębokość osiowa i zaangażowanie promieniowe nie są tym samym parametrem.
5. Dlaczego kąt linii śrubowej i geometria rowków mają znaczenie?
Kąt linii śrubowej wpływa na sposób, w jaki krawędź skrawająca wchodzi w materiał i opuszcza strefę skrawania.
Frez o dużym kącie linii śrubowej może zapewniać płynniejszy przebieg skrawania i wspierać przemieszczanie wiórów wzdłuż rowków.
Duży kąt linii śrubowej nie oznacza jednak automatycznie, że narzędzie będzie lepsze w każdej sytuacji.
Frez musi mieć również odpowiednią wytrzymałość rdzenia, właściwą geometrię krawędzi i odpowiednie podparcie ze strony oprawki oraz obrabiarki.
Dobry dobór narzędzia oznacza kompromis pomiędzy:
- Przestrzenią na wióry.
- Wytrzymałością krawędzi skrawających.
- Siłami skrawania.
- Jakością powierzchni.
- Sztywnością narzędzia.
- Zachowaniem obrabianego materiału.
6. Praktyczne nawyki poprawiające odprowadzanie wiórów
01 — Utrzymuj strefę skrawania w czystości
Dobierz odpowiednią metodę odprowadzania wiórów. Upewnij się, że mogą opuszczać kieszeń lub obszar obróbki, zamiast gromadzić się wokół frezu.
02 — Dobierz właściwą ścieżkę narzędzia
Unikaj ścieżek, które wielokrotnie kierują frez w obszar z uwięzionymi wiórami. Uwzględnij zaangażowanie narzędzia, kierunek wejścia i miejsce, w które przemieszczane są wióry.
03 — Kontroluj wysięg narzędzia
Stosuj najkrótszy praktyczny zestaw narzędziowy. Nadmierny wysięg zmniejsza sztywność i może zwiększać ugięcie oraz drgania.
Wnioski praktyczne
Frez musi nie tylko usuwać materiał. Musi również umożliwiać odprowadzenie powstałych wiórów ze strefy skrawania.
Frez 2-ostrzowy o dużym kącie linii śrubowej może być dobrym wyborem do aluminium, ponieważ jego geometria zapewnia znaczną przestrzeń na wióry i wspiera ich odprowadzanie.
Jednak nawet odpowiedni frez może dawać słabe rezultaty, jeśli wióry zostają uwięzione i są skrawane ponownie.
Usuwaj wióry. Utrzymuj rowki w czystości. Zapewnij procesowi przestrzeń do prawidłowej pracy.
Pytanie do operatorów CNC:
Podczas frezowania głębokich kieszeni w aluminium co preferujesz: powietrze przez narzędzie, zewnętrzne przedmuchiwanie czy chłodziwo — i co daje najlepsze rezultaty w Twoim ustawieniu?
#CNC #ObróbkaAluminium #Frezy #OdprowadzanieWiórów #ObróbkaSkrawaniem #PracticalManufacturingAI