CNC / NARZĘDZIA / FREZY PALCOWE
Poradnik frezarski: jak dobrać frez palcowy do materiału i operacji?
Mateusz Żuławski
CNC Programmer Setter Operator w Newby Foundries
≈ 5 min czytania
2 ostrza, 4 ostrza czy 6 ostrzy? Poznaj znaczenie odprowadzania wiórów, geometrii skrawania i parametrów wpływających na trwałość narzędzia.
Dobór frezu palcowego nie polega wyłącznie na wybraniu odpowiedniej średnicy.
Liczba ostrzy, geometria rowków wiórowych, kąt linii śrubowej, materiał podłoża, powłoka, wysięg narzędzia i warunki skrawania — wszystkie te czynniki wpływają na zachowanie frezu.
Narzędzie, które dobrze sprawdza się w aluminium, może być złym wyborem do stali nierdzewnej. Frez przeznaczony do wykańczania nie zawsze zapewni wystarczającą przestrzeń na wióry podczas intensywnego zgrubnego skrawania.
Zrozumienie tych różnic pomaga dobrać właściwe narzędzie do materiału i rodzaju operacji.
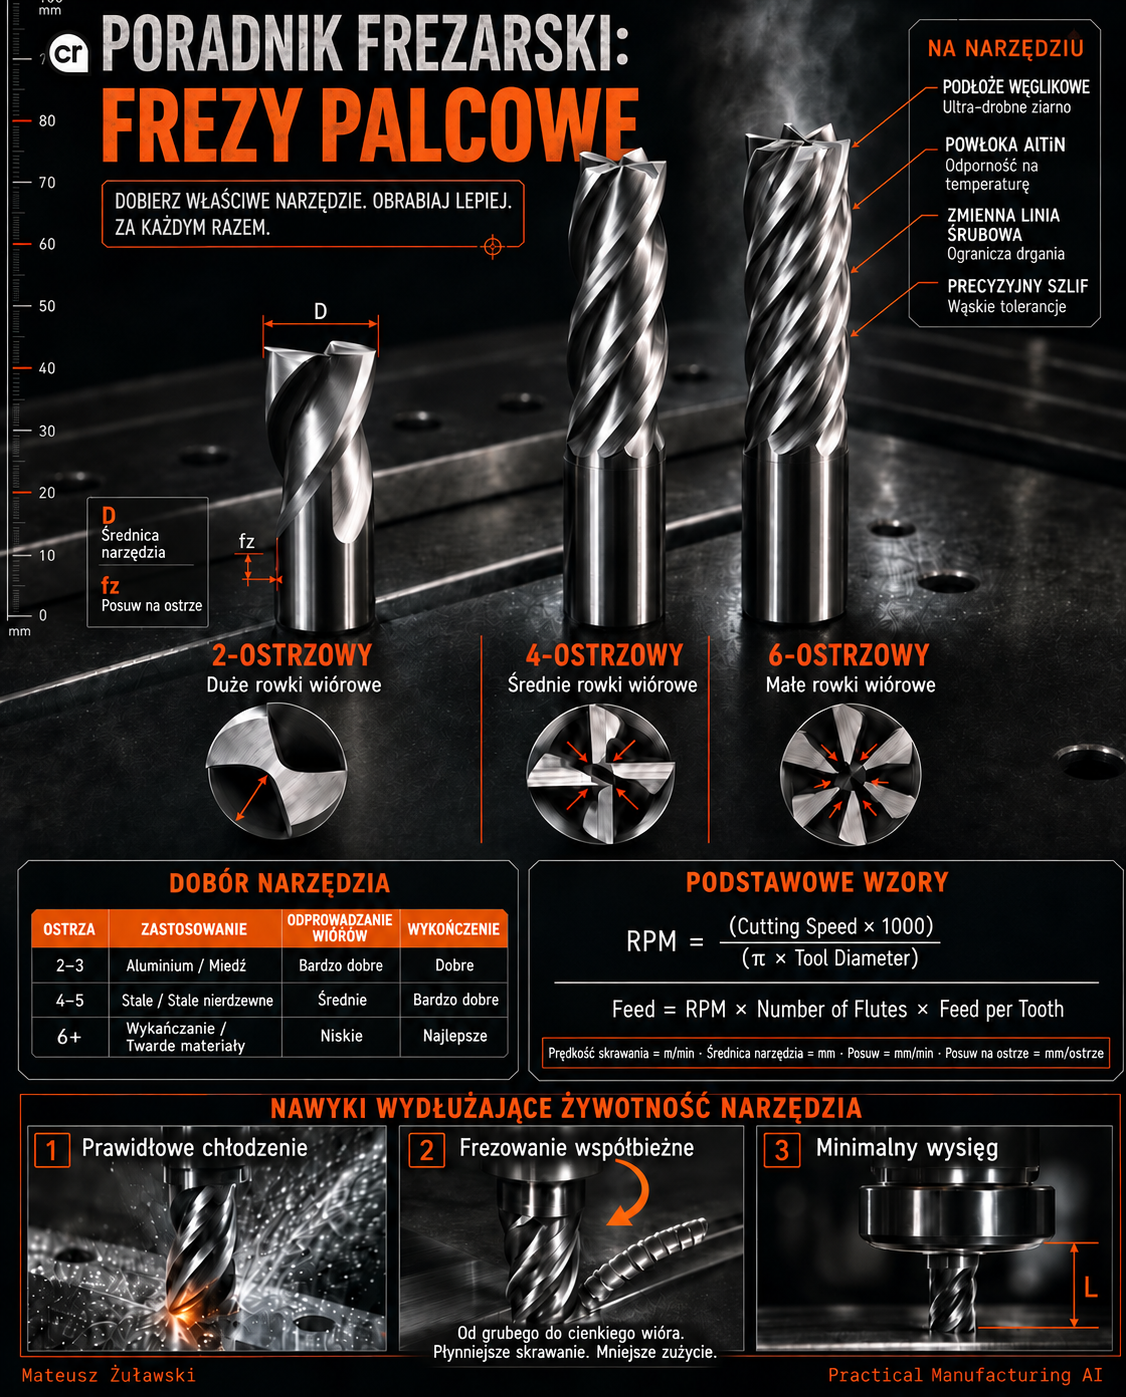
1. Dlaczego liczba ostrzy ma znaczenie?
Liczba ostrzy wpływa na dostępną przestrzeń do odprowadzania wiórów oraz liczbę krawędzi skrawających uczestniczących w obróbce.
Jako ogólną wskazówkę można przyjąć:
Frezy 2-ostrzowe — duże rowki wiórowe
Często stosowane do aluminium i miedzi, gdzie skuteczne odprowadzanie wiórów ma duże znaczenie.
Większe rowki zapewniają więcej miejsca na wióry, szczególnie podczas obróbki materiałów tworzących długie lub lepkie wióry.
Frezy 4-ostrzowe — średnie rowki wiórowe
Częsty wybór do stali i stali nierdzewnej.
Zapewniają większą liczbę krawędzi skrawających, zachowując praktyczny kompromis pomiędzy przestrzenią na wióry a wytrzymałością narzędzia.
Frezy 6-ostrzowe — małe rowki wiórowe
Często stosowane do wykańczania i wybranych zastosowań w materiałach twardych.
Większa liczba ostrzy może umożliwiać stosowanie wyższych posuwów, jeżeli pozwalają na to proces, geometria narzędzia i możliwości obrabiarki. Mniejsza przestrzeń na wióry wymaga jednak odpowiedniego zaangażowania narzędzia i skutecznego odprowadzania wiórów.
To ogólne wskazówki doboru, a nie uniwersalne zasady. Zalecenia producenta oraz rzeczywista geometria narzędzia powinny mieć zawsze pierwszeństwo.
2. Na co zwrócić uwagę w budowie frezu?
Właściwości skrawające zależą od czegoś więcej niż tylko od liczby ostrzy.
Podłoże z węglika spiekanego
Węglik o drobnym ziarnie stanowi podstawę twardości, odporności na zużycie i stabilności krawędzi skrawającej.
Powłoka AlTiN
Powłoki z azotku tytanowo-glinowego są przeznaczone do wymagających warunków cieplnych i mogą poprawiać wydajność w odpowiednich zastosowaniach. Dobór powłoki musi odpowiadać obrabianemu materiałowi i warunkom skrawania.
Zmienna linia śrubowa
Geometria o zmiennym kącie linii śrubowej może ograniczać drgania samowzbudne poprzez zakłócanie regularnych wzorców wymuszenia.
Nie eliminuje jednak drgań w każdym ustawieniu. Mocowanie, wysięg narzędzia, zaangażowanie frezu i sztywność obrabiarki nadal mają znaczenie.
Precyzyjnie szlifowana geometria
Dokładne szlifowanie i kontrolowane tolerancje pomagają utrzymać przewidywalną geometrię skrawania i powtarzalne zachowanie narzędzia.
3. Odprowadzanie wiórów — nie ignoruj rowków wiórowych
Rowki wiórowe zapewniają przestrzeń, przez którą wióry mogą opuszczać strefę skrawania.
Jeśli ilość wiórów przekracza dostępną przestrzeń, mogą być ponownie skrawane, gromadzić się w rowkach lub zakłócać proces obróbki.
Może to zwiększać temperaturę, uszkadzać krawędzie skrawające i skracać trwałość narzędzia.
Dlatego frez 2-ostrzowy może być lepszym wyborem do niektórych operacji obróbki aluminium niż frez 6-ostrzowy, nawet jeśli ten drugi ma więcej krawędzi skrawających.
Celem nie jest maksymalizacja liczby ostrzy. Chodzi o właściwy kompromis pomiędzy udziałem krawędzi skrawających, przestrzenią na wióry i stabilnością procesu.
4. Podstawowe wzory obróbkowe
Dla obliczeń w układzie metrycznym:
Obroty wrzeciona
n = (Vc × 1000) / (π × D)
Gdzie:
- n = prędkość obrotowa wrzeciona [obr/min]
- Vc = prędkość skrawania [m/min]
- D = średnica narzędzia [mm]
Posuw roboczy
Vf = n × z × fz
Gdzie:
- Vf = posuw roboczy [mm/min]
- n = prędkość obrotowa wrzeciona [obr/min]
- z = liczba ostrzy
- fz = posuw na ostrze [mm/ostrze]
Wzory pozwalają obliczyć wartości wyjściowe. Zawsze należy sprawdzić zalecane dane producenta, ograniczenia obrabiarki, zaangażowanie narzędzia i rzeczywiste warunki procesu.
5. Trzy nawyki, które pomagają wydłużyć trwałość narzędzia
01 — Stosuj odpowiednie chłodzenie lub smarowanie
Strategia chłodzenia musi być dopasowana do materiału, narzędzia i operacji.
Może odpowiadać za chłodzenie, smarowanie i odprowadzanie wiórów. Należy przestrzegać zaleceń producenta narzędzia i procedur obsługi obrabiarki.
02 — Rozważ frezowanie współbieżne
Frezowanie współbieżne może zapewnić korzystny sposób formowania wióra i dobrą jakość powierzchni w odpowiednich warunkach.
Wymaga jednak odpowiedniej sztywności mocowania i obrabiarki z właściwie kontrolowanymi luzami. W niektórych sytuacjach korzystniejsze może być frezowanie przeciwbieżne.
03 — Ogranicz wysięg narzędzia do minimum
Większy wysięg zmniejsza sztywność układu i zwiększa ryzyko ugięcia oraz drgań.
W przypadku układu zachowującego się jak wspornik ugięcie może szybko rosnąć wraz ze zwiększaniem niepodpartej długości. Unikaj niepotrzebnego wysięgu i stosuj najkrótszy praktyczny zestaw narzędziowy.
6. Wnioski praktyczne
Dobry frez palcowy to niekoniecznie ten, który ma najwięcej ostrzy lub najwyższą deklarowaną prędkość skrawania.
To narzędzie, którego geometria, podłoże, powłoka i liczba ostrzy odpowiadają materiałowi, operacji i warunkom pracy obrabiarki.
Zanim zmienisz parametry skrawania, uwzględnij:
- Materiał i jego twardość.
- Liczbę ostrzy i dostępną przestrzeń na wióry.
- Średnicę frezu i geometrię rowków.
- Prędkość skrawania i posuw na ostrze.
- Wysięg narzędzia i sztywność mocowania.
- Chłodzenie i odprowadzanie wiórów.
- Możliwości obrabiarki i stabilność procesu.
Dobierz właściwe narzędzie. Zapewnij wiórom miejsce na opuszczenie strefy skrawania. Zadbaj o sztywność ustawienia.
To znacznie lepszy punkt wyjścia do powtarzalnej obróbki i dłuższej trwałości narzędzia.
Pytanie do operatorów CNC:
Przy obróbce aluminium częściej wybierasz frez 2-ostrzowy czy 3-ostrzowy — i co decyduje o Twoim wyborze?
#CNC #ObróbkaCNC #Frezy #NarzędziaSkrawające #Produkcja #PracticalManufacturingAI