CNC / KONTROLA WIÓRA — Część 1 z 3
Czytaj wióry — co mówią o procesie skrawania?
Mateusz Żuławski
CNC Programmer Setter Operator w Newby Foundries
≈ 5 min czytania
Kształt, kolor i struktura wiórów mogą wiele powiedzieć o tym, co dzieje się w strefie skrawania. Poznaj sześć typowych rodzajów wiórów i dowiedz się, co warto sprawdzić w pierwszej kolejności.
Wióry to coś więcej niż odpad produkcyjny.
Są jednym z najbardziej bezpośrednich źródeł informacji zwrotnej dostępnych operatorowi CNC. Ich kształt, grubość, kolor i struktura mogą dostarczyć cennych wskazówek dotyczących warunków skrawania, odprowadzania wiórów i stabilności procesu.
Dobry operator nie ocenia wióra w oderwaniu od pozostałych czynników. Łączy jego wygląd z materiałem, geometrią narzędzia, parametrami skrawania, sposobem chłodzenia i rodzajem wykonywanej operacji.
Oto sześć typowych sytuacji, które warto rozpoznawać.
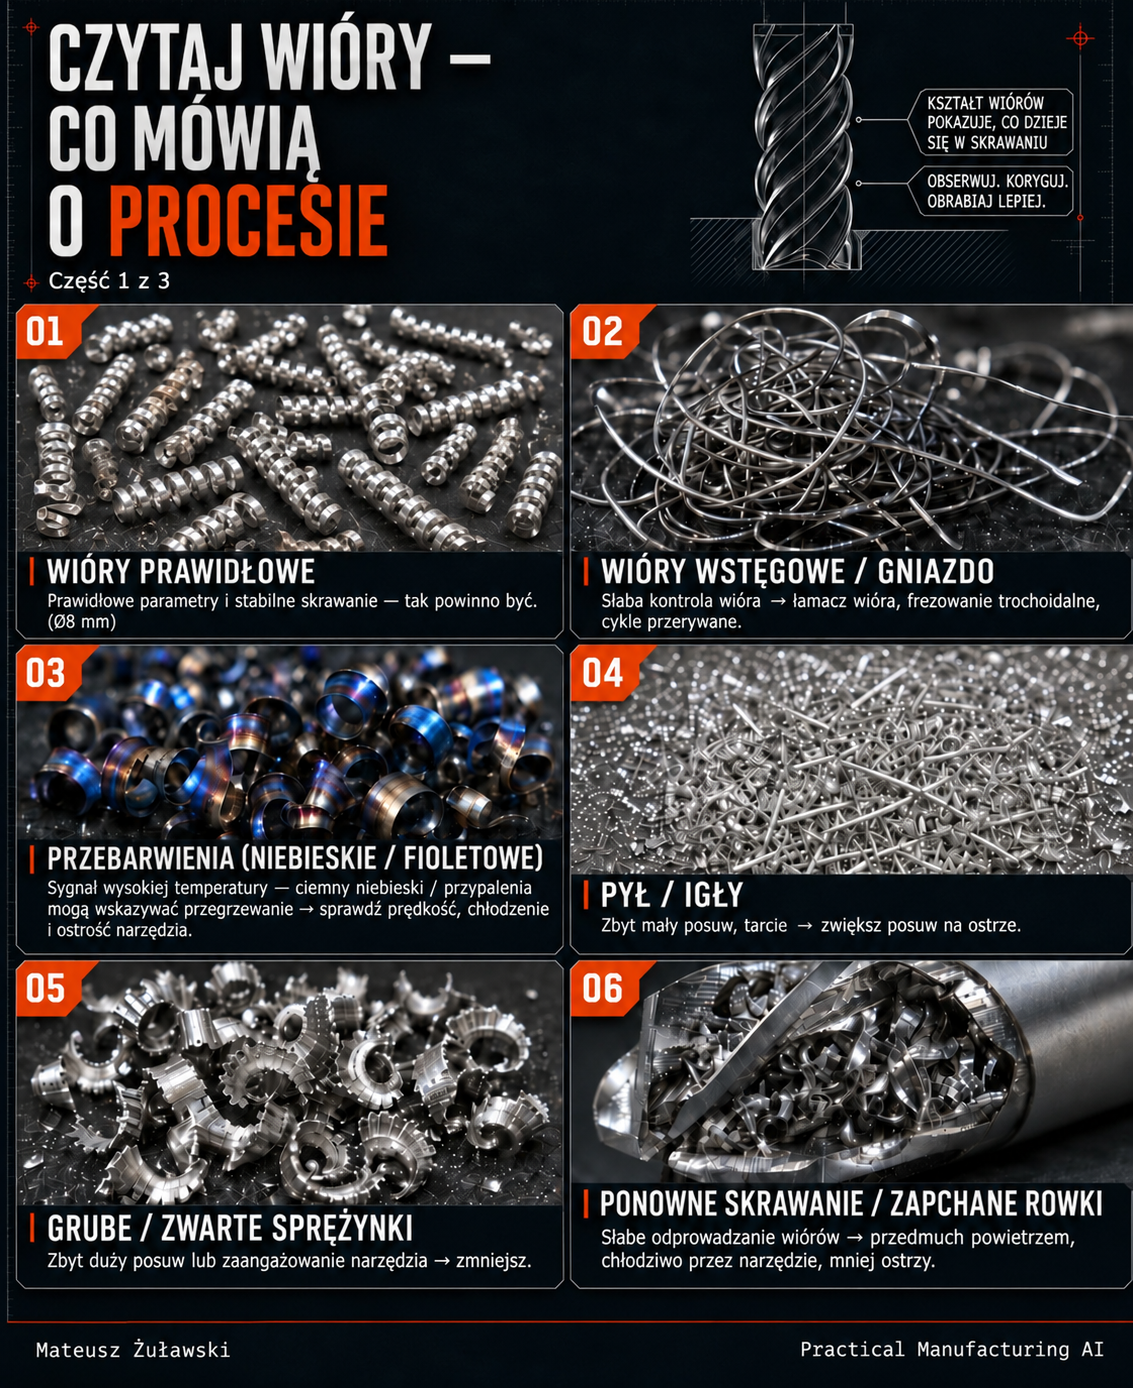
01 — Wióry prawidłowe
Krótkie, kontrolowane wióry są zazwyczaj pożądane, ponieważ łatwiej je odprowadzać i rzadziej owijają się wokół narzędzia lub detalu.
Mogą wskazywać na odpowiednie połączenie:
- Prędkości skrawania.
- Posuwu na ostrze.
- Geometrii narzędzia i łamacza wióra.
- Właściwości obrabianego materiału.
- Zaangażowania narzędzia.
Pamiętaj jednak, że prawidłowy kształt wióra zależy od materiału i rodzaju operacji. Krótki wiór nie jest automatycznie dowodem idealnego procesu.
Celem jest kontrolowane formowanie wióra i niezawodne jego odprowadzanie.
02 — Wióry wstęgowe / gniazdo
Długie, ciągłe wióry mogą owijać się wokół narzędzia, detalu lub mocowania.
Stwarza to ryzyko uszkodzenia powierzchni, kolizji z narzędziem oraz zagrożenie dla operatora.
Możliwe przyczyny:
- Niewystarczające łamanie wióra.
- Geometria narzędzia niedopasowana do materiału.
- Nieodpowiedni posuw lub zaangażowanie narzędzia.
- Operacja naturalnie generująca ciągłe wióry.
- Niewłaściwe odprowadzanie wiórów.
Możliwe działania:
- Zastosuj narzędzie z odpowiednim łamaczem wióra.
- Sprawdź posuw i głębokość skrawania.
- Rozważ frezowanie trochoidalne lub inną odpowiednią ścieżkę.
- Zastosuj strategię cykli przerywanych, jeśli jest uzasadniona.
- Popraw odprowadzanie wiórów.
Nie zakładaj, że każdy długi wiór jest problemem. Niektóre operacje naturalnie generują wióry ciągłe. Najważniejsze jest to, czy pozostają pod kontrolą i bezpiecznie opuszczają strefę skrawania.
03 — Przebarwione wióry (niebieskie / fioletowe)
Kolor wiórów może dostarczać wskazówek dotyczących warunków cieplnych, szczególnie podczas obróbki stali i innych materiałów, w których utlenianie powoduje widoczne zmiany barwy.
Ciemnoniebieskie lub fioletowe wióry mogą wskazywać na znaczne wydzielanie ciepła, ale kolor nie jest uniwersalnym miernikiem temperatury.
Interpretuj go w kontekście:
- Materiału i stopu.
- Prędkości skrawania i posuwu.
- Doprowadzenia chłodziwa.
- Stanu i zużycia narzędzia.
- Grubości wióra i czasu kontaktu.
Jeśli podejrzewasz przegrzewanie, sprawdź prędkość skrawania, chłodzenie lub smarowanie, ostrość narzędzia i warunki obróbki.
Nie obniżaj automatycznie prędkości bez ustalenia przyczyny.
Ważne: kolor wiórów zachowuje się różnie w zależności od materiału. Wióry aluminiowe nie dają tak samo wiarygodnych wskazówek temperaturowych jak w wielu zastosowaniach obróbki stali.
04 — Pył / igły
Bardzo małe wióry, materiał przypominający pył lub drobne fragmenty o kształcie igieł mogą wskazywać na niekorzystne warunki skrawania.
Możliwe przyczyny:
- Zbyt mała grubość wióra.
- Tarcie zamiast efektywnego skrawania.
- Nieprawidłowy posuw na ostrze.
- Geometria narzędzia lub stan krawędzi skrawającej.
- Kruchy charakter obrabianego materiału.
- Operacja wykańczająca, która naturalnie generuje bardzo małe wióry.
Jeśli posuw na ostrze jest zbyt mały i narzędzie trze zamiast skrawać, jego zwiększenie może pomóc przywrócić prawidłowe skrawanie.
Nie zwiększaj jednak posuwu bez analizy. Najpierw sprawdź zalecenia producenta narzędzia, materiał, zaangażowanie i możliwości obrabiarki.
05 — Grube / zwarte sprężynki
Grube lub ciasno zwinięte wióry mogą wskazywać na dużą grubość wióra, duże zaangażowanie narzędzia albo geometrię łamacza wióra tworzącą zwartą sprężynkę.
Możliwe przyczyny:
- Zbyt duży posuw na ostrze.
- Zbyt duże zaangażowanie promieniowe lub osiowe.
- Nieodpowiednie parametry skrawania.
- Geometria narzędzia niedopasowana do operacji.
W zależności od zastosowania zmniejszenie posuwu lub zaangażowania może poprawić sytuację.
Sprawdź również, czy geometria łamacza wióra jest odpowiednia dla materiału i przewidywanej grubości wióra.
Zwarte sprężynki nie zawsze oznaczają wadę procesu. Niektóre geometrie łamaczy są zaprojektowane właśnie po to, aby uzyskiwać krótkie, kontrolowane wióry.
06 — Ponowne skrawanie / zapchane rowki
Gdy wióry nie mogą opuścić strefy skrawania, mogą być skrawane ponownie lub gromadzić się w rowkach narzędzia.
Może to prowadzić do:
- Zwiększonego tarcia i temperatury.
- Uszkodzenia powierzchni.
- Niestabilnych sił skrawania.
- Przyspieszonego zużycia narzędzia.
- W skrajnych przypadkach — złamania narzędzia.
Możliwe działania:
- Popraw zewnętrzne przedmuchiwanie powietrzem.
- Zastosuj powietrze lub chłodziwo przez narzędzie, jeśli układ jest do tego przystosowany.
- Sprawdź ścieżkę narzędzia i kierunek wejścia.
- Przeanalizuj geometrię kieszeni i drogę odprowadzania wiórów.
- Rozważ frez z mniejszą liczbą ostrzy i większą przestrzenią na wióry.
- Sprawdź zaangażowanie promieniowe i osiowe.
Właściwe rozwiązanie zależy od obrabiarki, narzędzia, materiału i rodzaju operacji.
Co zrobić, gdy wióry wyglądają nieprawidłowo?
Zastosuj systematyczne podejście zamiast zmieniać kilka parametrów jednocześnie.
- 1. Zidentyfikuj materiał i rodzaj operacji.
- 2. Oceń kształt, kolor i strukturę wiórów.
- 3. Sprawdź geometrię narzędzia i stan krawędzi skrawających.
- 4. Przeanalizuj posuw na ostrze, prędkość skrawania i zaangażowanie.
- 5. Sprawdź doprowadzenie chłodziwa lub powietrza.
- 6. Obserwuj, czy wióry opuszczają strefę skrawania.
- 7. Zmień jedną istotną zmienną i sprawdź rezultat.
Wiór jest użytecznym sygnałem procesu, ale sam w sobie nie stanowi pełnej diagnozy.
Wnioski praktyczne
Wióry opowiadają historię procesu skrawania.
Wióry wstęgowe mogą wskazywać na słabą kontrolę ich łamania. Bardzo małe wióry mogą sugerować tarcie lub zbyt małą grubość wióra. Zapchane rowki mogą ujawniać problem z odprowadzaniem. Przebarwienia mogą dostarczać wskazówek dotyczących temperatury — zależnie od materiału.
Najważniejsze jest powiązanie wyglądu wióra z rzeczywistymi warunkami obróbki.
Obserwuj wióry. Znajdź przyczynę. Koryguj proces.
Pytanie do operatorów CNC:
Który rodzaj wiórów sprawia Ci największe problemy na produkcji — wstęgowe, zapchane rowki, nadmierna temperatura czy coś innego?
#CNC #ObróbkaSkrawaniem #Wióry #KontrolaWióra #Produkcja #PracticalManufacturingAI