Przejdź do treści

10 / Practical Manufacturing AI

Darmowe materiały dla produkcji

Praktyczna biblioteka wiedzy dla operatorów i ustawiaczy CNC oraz specjalistów produkcji. Dokumenty PDF po polsku i angielsku — bez opłat, rejestracji i podawania adresu e-mail.

Główny materiał · Kurs do samodzielnej nauki

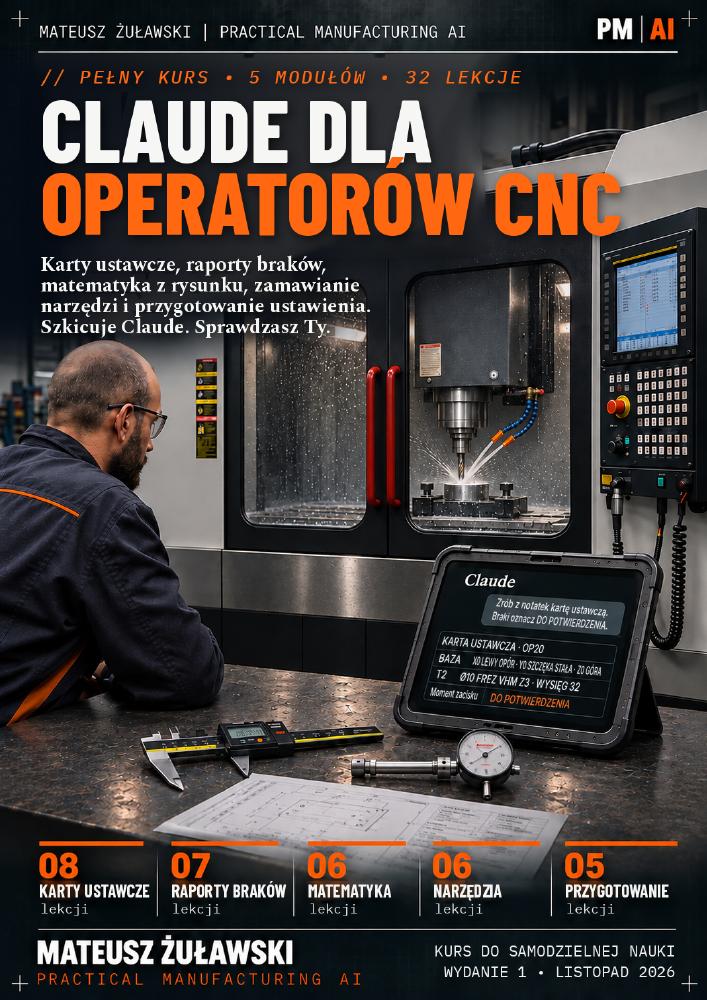
Claude dla operatorów CNC

Wykorzystaj Claude do tworzenia wersji roboczych dokumentów produkcyjnych na podstawie jasnych, zanonimizowanych informacji o zadaniu. Przećwicz prompty i zadania z realnej pracy, a następnie zweryfikuj każdy wynik z rzeczywistymi wymaganiami.

5 modułów / 32 lekcjiOkoło 15 minut na lekcjęPrompty + ćwiczenia z realnej pracy

Około 6,5 tygodnia przy jednej lekcji w dzień roboczy

Praktyczny pakiet dokumentów — nie certyfikat.

Na podstawie własnych zleceń przygotuj wzorzec karty ustawczej, raport braków, arkusz obliczeń, zapotrzebowanie na narzędzie i notatkę do przekazania zmiany. Zweryfikuj ten praktyczny pakiet i dostosuj go do rzeczywistej pracy.

Bezpłatnie · Bez płatnego dostępu

Język dokumentu

34 stron · PDF · Polski

Oryginalna okładka kursu Claude dla operatorów CNC Mateusza Żuławskiego
Autor: Mateusz Żuławski · Practical Manufacturing AI

Pięć modułów. Jeden praktyczny pakiet.

  1. 01

    Karty ustawcze

    Opisz ustawienie, narzędzia i kontrole na potrzeby przekazania pracy.

    8 lekcji
  2. 02

    Raporty braków

    Przekształć fakty z produkcji w przejrzysty raport braków.

    7 lekcji
  3. 03

    Matematyka z rysunku

    Przećwicz obliczenia z rysunku i sprawdź wartości.

    6 lekcji
  4. 04

    Zapotrzebowania na narzędzia

    Przygotuj jasne zapotrzebowania na narzędzia na podstawie sprawdzonych wymagań.

    6 lekcji
  5. 05

    Przygotowanie ustawienia

    Uporządkuj informacje techniczne potrzebne przed ustawieniem maszyny.

    5 lekcji

Wizualny przewodnik techniczny · Nie kurs

Praktyczna mapa typów maszyn CNC

Przewodnik pokazuje, dlaczego wybór maszyny powinien wynikać z geometrii detalu, materiału, tolerancji, gabarytu, dostępu i wielkości serii. To mapa orientacyjna do wstępnego wyboru procesu, a nie zamiennik analizy technologicznej konkretnego zlecenia.

12 slajdów · Bezpłatnie · Bez płatnego dostępu

Slajd 1 / 12

Okładka — nie każda maszyna rozwiązuje ten sam problem

Slajd otwierający przedstawia główną tezę: konstrukcja obrabiarki wynika z logiki procesu. Podobny poziom automatyzacji nie oznacza tej samej kinematyki, sztywności, dostępności narzędzia ani ekonomiki produkcji. Najpierw trzeba zdefiniować zadanie technologiczne, a dopiero potem wybrać platformę.

Język dokumentu

12 stron · PDF · Polski

Opisy wszystkich slajdów
  1. 01Okładka — nie każda maszyna rozwiązuje ten sam problem

    Slajd otwierający przedstawia główną tezę: konstrukcja obrabiarki wynika z logiki procesu. Podobny poziom automatyzacji nie oznacza tej samej kinematyki, sztywności, dostępności narzędzia ani ekonomiki produkcji. Najpierw trzeba zdefiniować zadanie technologiczne, a dopiero potem wybrać platformę.

  2. 02Zacznij od procesu, nie od maszyny

    Przykłady korpusu frezowanego, wałka, koła zębatego, profilu z blachy i detalu EDM pokazują różne wymagania geometryczne i materiałowe. Bardziej rozbudowana maszyna nie musi być najlepsza, jeśli prostsza wykona detal dokładniej, szybciej lub taniej. Dobór powinien wynikać z wymagań części i całego procesu.

  3. 0301 — Frezowanie: ten sam proces, różne konstrukcje

    VMC ma wrzeciono pionowe i jest uniwersalne dla wielu detali pryzmatycznych. HMC z wrzecionem poziomym ułatwia obróbkę wielu ścian i odprowadzanie wiórów. Konstrukcja bramowa/dwukolumnowa zapewnia duży obszar roboczy i sztywność dla dużych części. Slajd przypomina też o 5 osiach: 3 liniowych i 2 obrotowych, pracujących indeksowo lub jednocześnie.

  4. 0402 — Toczenie: gdy detal wiruje

    Centrum tokarskie obraca detal i obrabia wałki, tuleje, kołnierze czy sworznie. Tokarko-frezarka łączy toczenie i frezowanie, ograniczając liczbę zamocowań przy częściach złożonych. Automat Swiss z przesuwnym wrzeciennikiem jest przeznaczony m.in. do długich, smukłych detali o małej średnicy. Pytanie brzmi: co powinno się obracać, aby uzyskać geometrię najefektywniej?

  5. 0503 — Otworowanie: czasem mniej znaczy szybciej

    Centrum wiercąco-gwintujące jest wyspecjalizowane w szybkich operacjach osiowych. Szybka wymiana narzędzi, przyspieszenie wrzeciona i krótkie czasy pomocnicze mogą dać przewagę, gdy dominują wiercenie i gwintowanie. Slajd podkreśla sekwencję wierć–gwintuj–rozwiercaj oraz fakt, że elastyczność większej maszyny nie zawsze oznacza krótszy cykl.

  6. 0604 — Obróbka zębów

    Slajd porównuje frezowanie obwiedniowe, dłutowanie i power skiving. Geometria zęba powstaje przez skoordynowany ruch narzędzia i detalu, ale każda metoda ma inną kinematykę. Koła proste, śrubowe i wielowypusty wymagają kontrolowanego ruchu względnego, a nie tylko wyfrezowania zarysu.

  7. 0705 — EDM: narzędzie nie dotyka

    EDM usuwa materiał przez kontrolowane wyładowania elektryczne, bez klasycznego kontaktu skrawającego. Wycinka drutowa wykorzystuje poruszającą się elektrodę do profili przelotowych, a drążarka wgłębna — elektrodę kształtową do gniazd i geometrii nieprzelotowych. Warunkiem procesu jest przewodność elektryczna materiału, nie sama twardość.

  8. 0806–07 — Frezowanie płyt i cięcie termiczne

    Slajd zestawia mechaniczny ploter frezujący z laserem, plazmą i cięciem gazowym. Różnią się mechanizmem usuwania materiału, zakresem materiałów, jakością krawędzi i wpływem ciepła. Laser wykorzystuje skupioną wiązkę, plazma tnie metale przewodzące, a cięcie gazowe jest kojarzone głównie ze stalą węglową. Wskazano też wodę ścierną jako alternatywę bez strefy wpływu ciepła.

  9. 0908 — Obróbka ścierna

    Szlifowanie jest odrębnym etapem, a nie tylko kosmetycznym przejściem po frezowaniu lub toczeniu. Pozwala kontrolować dokładność wymiarową, geometrię i stan powierzchni, szczególnie przy małych odchyłkach i powierzchniach hartowanych. Gdy kluczowe stają się mikrony i integralność warstwy wierzchniej, zmienia się właściwy proces.

  10. 10Nie pytaj, które CNC jest najlepsze

    Slajd łączy typowe geometrie z platformami: detale pryzmatyczne z VMC/HMC/5 osiami, duże części z bramowymi, obrotowe z tokarkami, otworowe z centrami wiercąco-gwintującymi, a zęby z obróbką dedykowaną. Dalej rozróżnia EDM, plotery, cięcie termiczne i szlifowanie według materiału i wymaganej geometrii. To skrócona lista do rozpoczęcia analizy, nie gotowa decyzja technologiczna.

  11. 11Najlepsza maszyna nie ma najwięcej osi

    Liczba osi sama nie przesądza o jakości ani produktywności. Liczą się geometria, sztywność, dostęp, organizacja pracy, mocowanie i czas cyklu. Różne maszyny mają różne mocne strony, ale cel jest wspólny: dokładny detal w stabilnym i ekonomicznym procesie.

  12. 12Pełna mapa typów maszyn CNC

    Końcowy slajd zbiera VMC/HMC/5 osi/bramowe, tokarki i tokarko-frezarki, Swiss, centra wiercąco-gwintujące, obróbkę zębów, EDM, plotery, laser, plazmę, cięcie gazowe i szlifowanie. Dolna tabela łączy typowe detale z sugerowanymi platformami. To szybka ściąga do wstępnego planowania procesu.
Wizualny przewodnik techniczny · Nie kurs

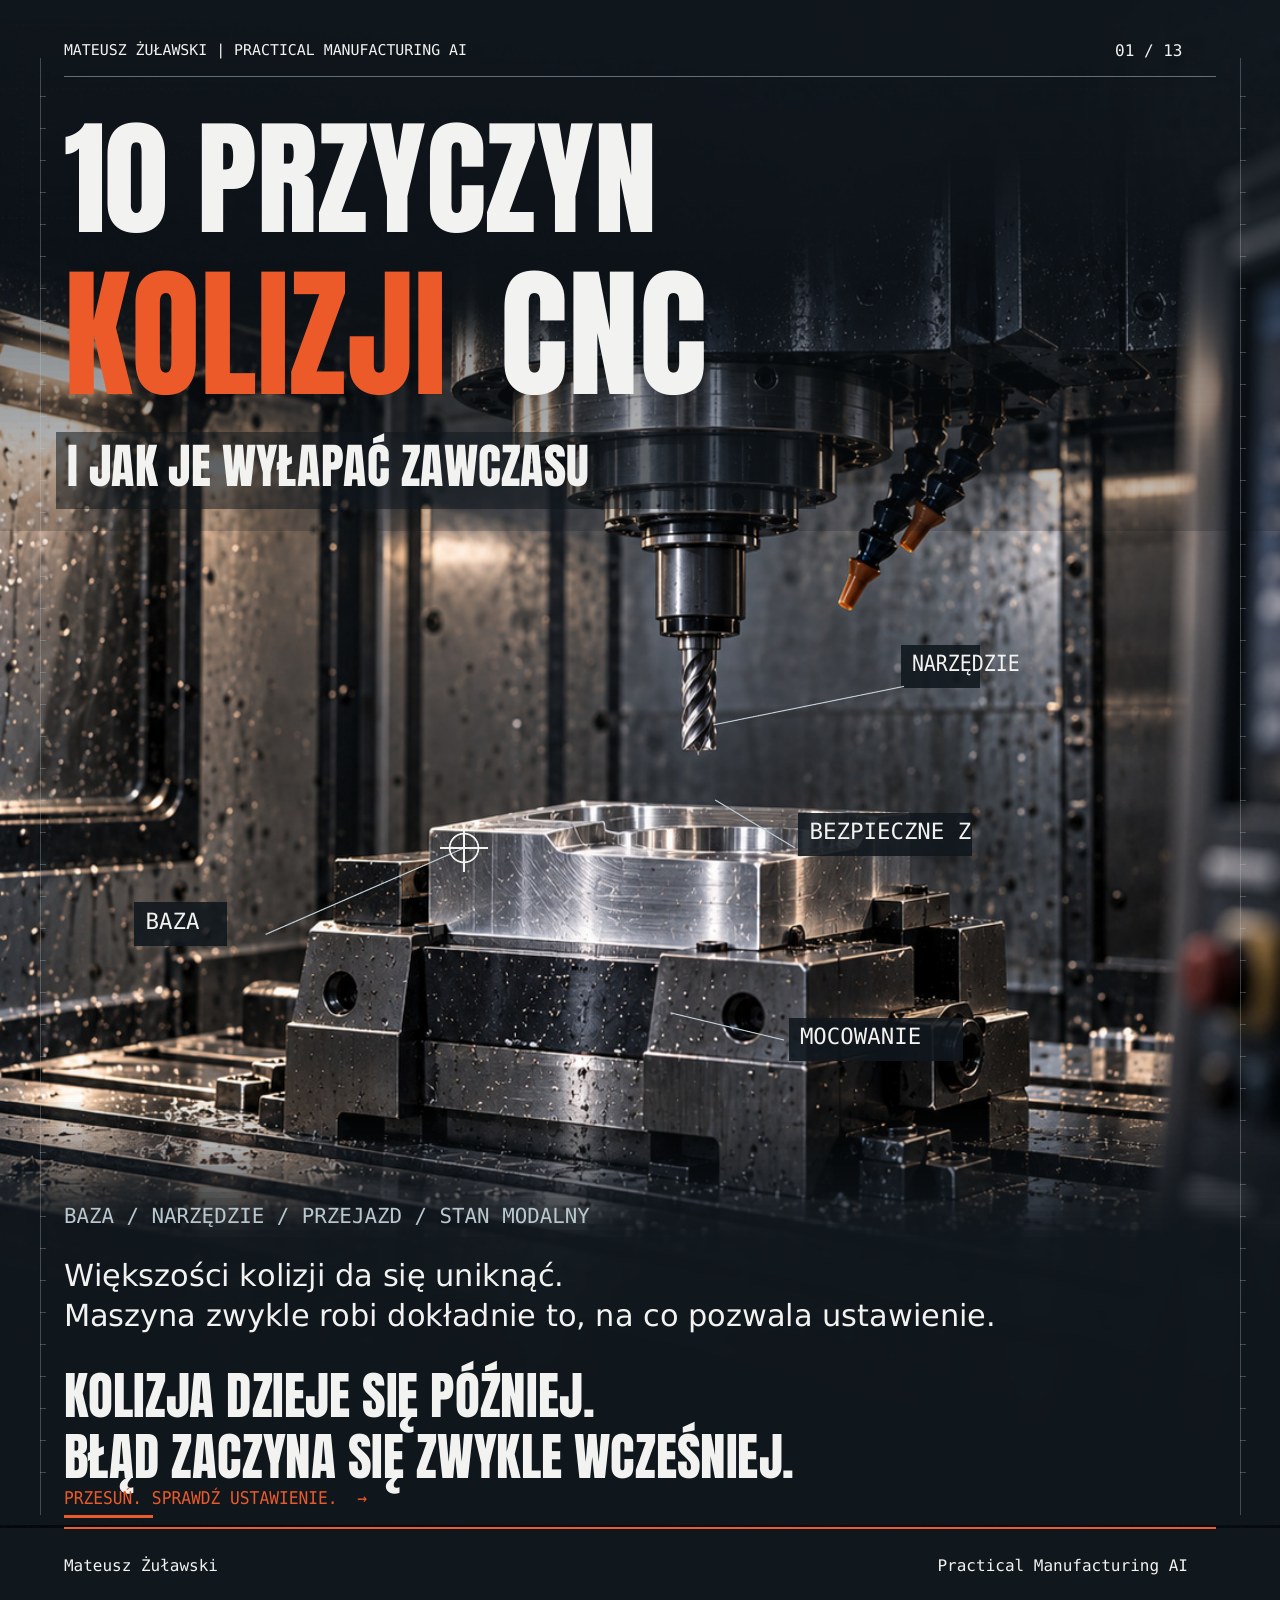
10 przyczyn kolizji CNC i jak je wyłapać zawczasu

Karuzela omawia dziesięć źródeł kolizji lub niebezpiecznego ruchu CNC i wskazuje kontrole przed ruchem. Główna teza: kolizja jest zwykle końcowym skutkiem wcześniejszego błędu w bazie, korekcji, narzędziu, stanie modalnym, przejeździe, mocowaniu lub procedurze próby. Przykłady są ilustracjami frezowania ISO w stylu Fanuc; rzeczywiste zachowanie zależy od sterowania, maszyny i zatwierdzonych procedur.

13 slajdów · Bezpłatnie · Bez płatnego dostępu

Slajd 1 / 13

Okładka — błąd zaczyna się wcześniej

Cztery obszary — baza, narzędzie, bezpieczne Z i mocowanie — pokazują, że sam program nie wystarcza do oceny bezpieczeństwa. Trzeba znać rzeczywiste położenie detalu, narzędzia i łap oraz aktywny stan sterowania. Większości kolizji można zapobiec przez sprawdzenie ustawienia przed Cycle Start.

Język dokumentu

13 stron · PDF · Polski

Opisy wszystkich slajdów
  1. 01Okładka — błąd zaczyna się wcześniej

    Cztery obszary — baza, narzędzie, bezpieczne Z i mocowanie — pokazują, że sam program nie wystarcza do oceny bezpieczeństwa. Trzeba znać rzeczywiste położenie detalu, narzędzia i łap oraz aktywny stan sterowania. Większości kolizji można zapobiec przez sprawdzenie ustawienia przed Cycle Start.

  2. 0201 — Złe aktywne przesunięcie zera

    Program zakłada przyrząd B i G55, ale aktywne pozostaje G54. Współrzędne mogą być poprawne, lecz ścieżka zostaje przesunięta względem niewłaściwego początku. Przed ruchem należy jawnie wywołać wymagane zero i sprawdzić jego status oraz wartości.

  3. 0302 — Baza z niewłaściwej powierzchni

    Przykład używa próbnika Ø10 o promieniu 5,0 mm. Przyjęcie zera od osi narzędzia zamiast od krawędzi lub pominięcie korekty promienia tworzy błąd bazy, który przesuwa cały job. Pokazano lewą krawędź; znak korekty zależy od kierunku dojazdu. Należy sprawdzić powierzchnię odniesienia i zweryfikować wynik na znanej cesze.

  4. 0403 — Korekcja długości narzędzia

    Przy tej samej pozycji Z wrzeciona dwa narzędzia mogą mieć różne położenie czubka, jeśli korekcja jest brakująca lub błędna. Slajd pokazuje G43 H05 jako stan do sprawdzenia, nie jako gotowy blok startowy. Trzeba zweryfikować T↔H, wartość offsetu i rzeczywisty stan sterowania; automatyczna aktywacja zależy od kontroli.

  5. 0504 — Rapid poniżej bezpiecznej wysokości

    Przykład pokazuje Z+60 jako bezpieczny poziom, Z+45 jako wysokość łapy i Z+30 jako zbyt niski przejazd dla tej ilustracji. Ruch XY może przeciąć łapę, jeśli nie nastąpi wcześniejsze wycofanie w Z. Zalecana sekwencja: wycofaj Z, wykonaj XY, dojedź Z w wolnym miejscu. Sprawdź pełny obrys narzędzia i oprawki.

  6. 0605 — Jog i kółko ręczne

    Kolizja może powstać bez programu NC. Panel pokazuje osie X/Y/Z, mnożniki ×1/×10/×100 i osobny regulator rapid. Operator musi znać rzeczywisty dystans na klik, oś i kierunek; regulator rapid może nie ograniczać ruchu MPG. Należy używać najmniejszego odpowiedniego przyrostu.

  7. 0706 — Pozostałości modalne i restart

    G91, G41, G81 i G95 są przykładami stanów, które mogą pozostać aktywne. Restart od przypadkowej linii może pominąć bloki ustanawiające narzędzie i tryby. Slajd wymienia przykładowo G17, G40, G49, G80, G90 i G94 oraz przypomina, że G49 kasuje korekcję długości. Nie wykonuj ślepego resetu; stosuj zatwierdzoną procedurę restartu.

  8. 0807 — Niewłaściwe narzędzie lub oprawka

    Program może wywołać T12, a we wrzecionie może znajdować się inne narzędzie, np. T08. Inna średnica, długość i oprawka zmieniają obrys oraz prześwit. Trzeba porównać narzędzie fizyczne z numerem T, sprawdzić oprawkę, M03/M04 i wymagane obroty.

  9. 0908 — Tryb posuwu i jednostki

    Liczba F lub współrzędna jest niebezpieczna, jeśli operator nie uwzględni G94/G95 i G20/G21. Slajd pokazuje przykłady F0.05 w G94, F400 w G95 i X100 przy G20 oraz zależność mm/min = mm/obr × obr/min. Przed wejściem trzeba sprawdzić tryb, jednostki i sensowność wartości; nie polegać na alarmie sterowania.

  10. 1009 — Brak proof-out

    Sekwencja obejmuje symulację, próbę na sucho, blok po bloku i pierwszy kontrolowany skraw. Symulacja jest tak dobra, jak model i dane ustawienia. Slajd ostrzega przed ogólnym przesunięciem Z+100 i zaleca zatwierdzoną metodę próby, sprawdzenie zakresów, powrotu i korekcji.

  11. 1110 — Słabe mocowanie

    Wióry, słaby styk szczęki lub kolizja łapy mogą pozwolić detalowi przesunąć się albo unieść pod siłą skrawania. Należy oczyścić i osadzić detal, zastosować zatwierdzony moment oraz sprawdzić przyleganie i odstępy. Ręczny tug-test nie dowodzi odporności na rzeczywiste obciążenie skrawaniem.

  12. 12Lista kontrolna przed Cycle Start

    Siedem punktów obejmuje bazę, długość narzędzia, narzędzie/wrzeciono, stan modalny, prześwit, mocowanie i proof-out. Wskazano m.in. T↔H, M03/M04, RPM, G17/G40/G49/G80/G90/G94 oraz G20/G21. Przykłady są w stylu Fanuc ISO dla frezowania; inne sterowania i tokarki mogą działać inaczej. Zawsze obowiązuje instrukcja maszyny i zatwierdzone procedury.

  13. 13Bonus — pełna mapa przyczyn kolizji

    Slajd zbiera wszystkie dziesięć źródeł kolizji i przypisane im kontrole w jednym przeglądzie. Powraca również lista pre-flight, dzięki czemu można użyć strony jako szybkiej ściągi przed uruchomieniem. Celem jest znalezienie przyczyny w ustawieniu, zanim operator zmieni program lub uruchomi cykl.

Wizualny przewodnik techniczny · Nie kurs

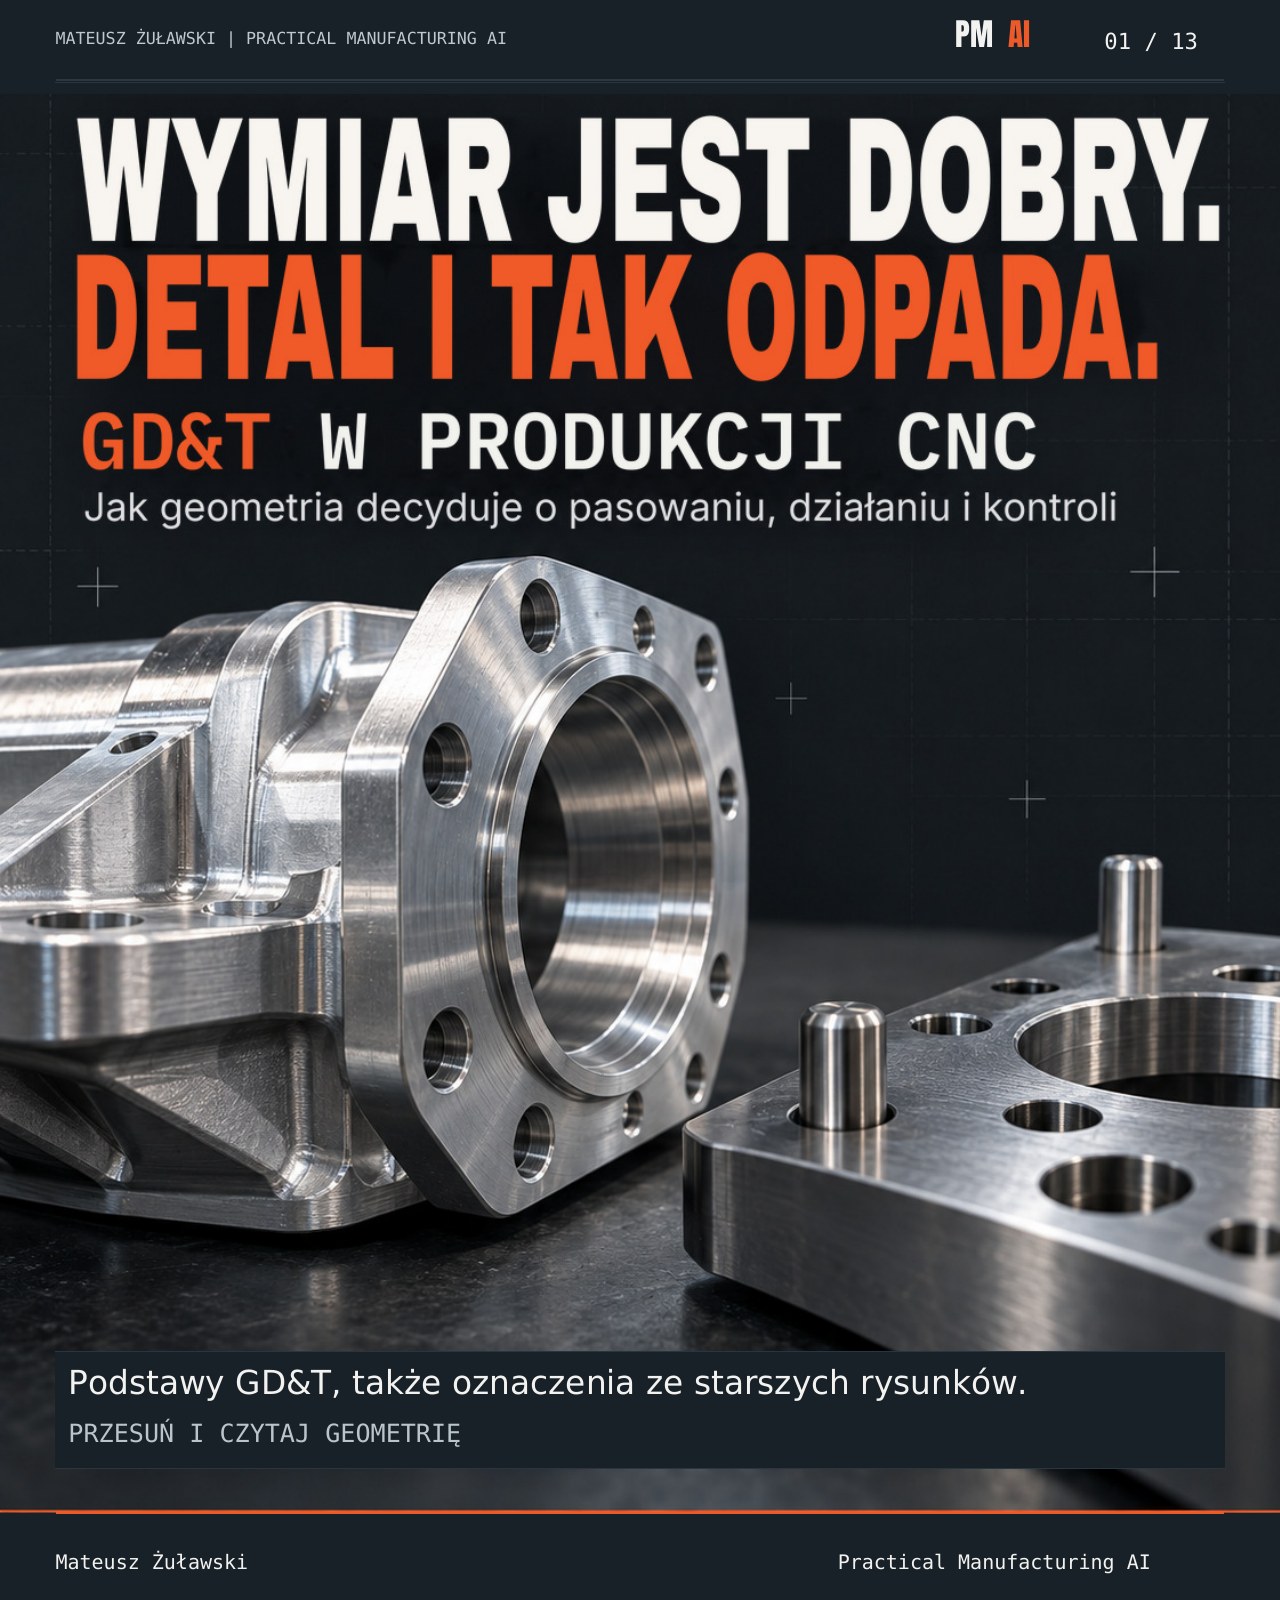
GD&T dla CNC — praktyczne czytanie geometrii

Materiał pokazuje, dlaczego prawidłowy wymiar nie gwarantuje zgodności części, jeśli nie spełnia ona wymagań położenia, orientacji, kształtu lub bicia względem baz. Omawia bazowanie 3-2-1, pozycję, orientację, prostopadłość, prostoliniowość, płaskość, okrągłość, walcowość, profil, bicie, starsze oznaczenia ASME i dobór metody pomiaru. Zawsze należy uwzględnić normę i wydanie wskazane na rysunku.

13 slajdów · Bezpłatnie · Bez płatnego dostępu

Slajd 1 / 13

Okładka — wymiar jest dobry, detal i tak odpada

Część może mieć prawidłowy wymiar, a mimo to nie pasować lub nie spełniać funkcji. O zgodności decydują także położenie, orientacja i kształt względem baz oraz wymagania rysunku. Karuzela wprowadza praktyczne czytanie GD&T, również starszych oznaczeń.

Język dokumentu

13 stron · PDF · Polski

Opisy wszystkich slajdów
  1. 01Okładka — wymiar jest dobry, detal i tak odpada

    Część może mieć prawidłowy wymiar, a mimo to nie pasować lub nie spełniać funkcji. O zgodności decydują także położenie, orientacja i kształt względem baz oraz wymagania rysunku. Karuzela wprowadza praktyczne czytanie GD&T, również starszych oznaczeń.

  2. 02Najpierw baza — poglądowe 3-2-1

    Baza pierwotna A wykorzystuje trzy punkty podparcia, wtórna B — dwa punkty boczne, a trzeciorzędna C — jeden punkt czołowy. Kolejność ogranicza stopnie swobody i wpływa na ocenę detalu. Rysunek pokazuje ustalacze bez docisków i zaznacza, że nie każdy układ baz jest 3-2-1.

  3. 03Pozycja — gdzie ma być element

    Pozycja kontroluje lokalizację osi otworu lub płaszczyzny środkowej względem wymiarów teoretycznie dokładnych, pola tolerancji i baz. Pokazane pole jest walcowe, a rzeczywista oś musi się w nim zmieścić. Otwór może mieć prawidłową średnicę, ale niewłaściwe położenie; modyfikatory mogą zmienić dostępną tolerancję.

  4. 04Orientacja — kąt potrzebuje bazy

    Równoległość, prostopadłość i nachylenie ograniczają kierunek względem bazy A. Kontrolują orientację w określonym polu, ale same nie ustalają położenia elementu. Dlatego poprawny kąt nie oznacza automatycznie poprawnej lokalizacji.

  5. 050,05 to nie kąt — prostopadłość

    Wartość 0,05 przy symbolu prostopadłości oznacza długość pola tolerancji, a nie kąt 0,05°. Poprawny zapis definiuje dwie równoległe płaszczyzny oddalone o 0,05 mm i prostopadłe do A. Kontroli wymaga cała wskazana powierzchnia w polu, a nie pojedynczy odczyt kąta.

  6. 06Prostoliniowość i płaskość

    Prostoliniowość kontroluje linię mieszczącą się między dwiema równoległymi liniami. Płaskość kontroluje całą powierzchnię między dwiema równoległymi płaszczyznami. Slajd zaznacza, że prostoliniowość osi wykorzystuje inne pole, a te tolerancje kształtu same nie odnoszą się do bazy.

  7. 07Okrągłość i walcowość

    Okrągłość ocenia każdy przekrój kołowy między dwoma współśrodkowymi okręgami. Walcowość ocenia całą powierzchnię między dwoma współosiowymi walcami. Poprawny pojedynczy przekrój nie dowodzi cylindryczności całego elementu; ograniczenia wymiarowe pozostają osobnym wymaganiem.

  8. 08Profil — kontur potrzebuje pola tolerancji

    Profil linii kontroluje kontur w określonych przekrojach, a profil powierzchni — całą wskazaną powierzchnię. Pokazane pole jest poglądową strefą wokół kształtu nominalnego; jego położenie i układ określa rysunek. Bazy mogą wiązać orientację i lokalizację strefy.

  9. 09Bicie — geometria podczas obrotu

    Bicie kołowe ocenia każdy wskazany element kołowy podczas obrotu, a całkowite — całą wskazaną powierzchnię. Pojedynczy odczyt czujnika nie opisuje całej powierzchni. Pomiar między kłami jest ważny tylko wtedy, gdy odtwarza wymaganą oś bazową; przykład dotyczy bicia promieniowego.

  10. 10Starsze rysunki — koncentryczność i symetria

    Koncentryczność odnosi punkty środkowe do osi bazowej, a symetria — do bazowej płaszczyzny środkowej. Slajd wskazuje usunięcie tych oznaczeń z ASME Y14.5-2018, ale o interpretacji starszego rysunku nadal decyduje przywołane wydanie normy. Zmianę starych oznaczeń należy uzgodnić z konstruktorem; ISO GPS ma własne zasady.

  11. 11Różne błędy, różne pierwsze kontrole

    Jeśli wszystkie otwory są przesunięte, sprawdź bazę, przyleganie i układ współrzędnych. Jeśli jeden otwór jest za mały, sprawdź narzędzie, korekcję i skrawanie. Przy zbyt dużym biciu sprawdź ustalenie bazy i geometrię powierzchni. Niespełnione wymaganie podpowiada kierunek diagnostyki, a korektor nie usuwa każdej przyczyny.

  12. 12Pomiar musi pasować do wymagania

    Wygodny odczyt może nie oceniać geometrii wymaganej na rysunku. Przykład pokazuje, że pozycja dojazdu sondy nie jest punktem pomiarowym; otwór należy próbkować wokół obwodu i na kilku wysokościach. Trzeba określić cechę, bazę, pole i próbkowanie, a następnie zweryfikować niepewność, wzorcowanie, kontakt i warunki. Więcej cyfr nie dowodzi zgodności.

  13. 13Zapisz mapę geometrii

    Slajd grupuje tolerancje w kategorie: kształt, kierunek, położenie, profil i bicie. Wymienia m.in. prostoliniowość, płaskość, okrągłość, walcowość, równoległość, prostopadłość, nachylenie, pozycję, profil linii i powierzchni oraz bicie kołowe i całkowite. Osobno przypomina starsze ASME: koncentryczność i symetrię oraz konieczność sprawdzenia normy i wydania rysunku.

Wizualne objaśnienie · Nie kurs

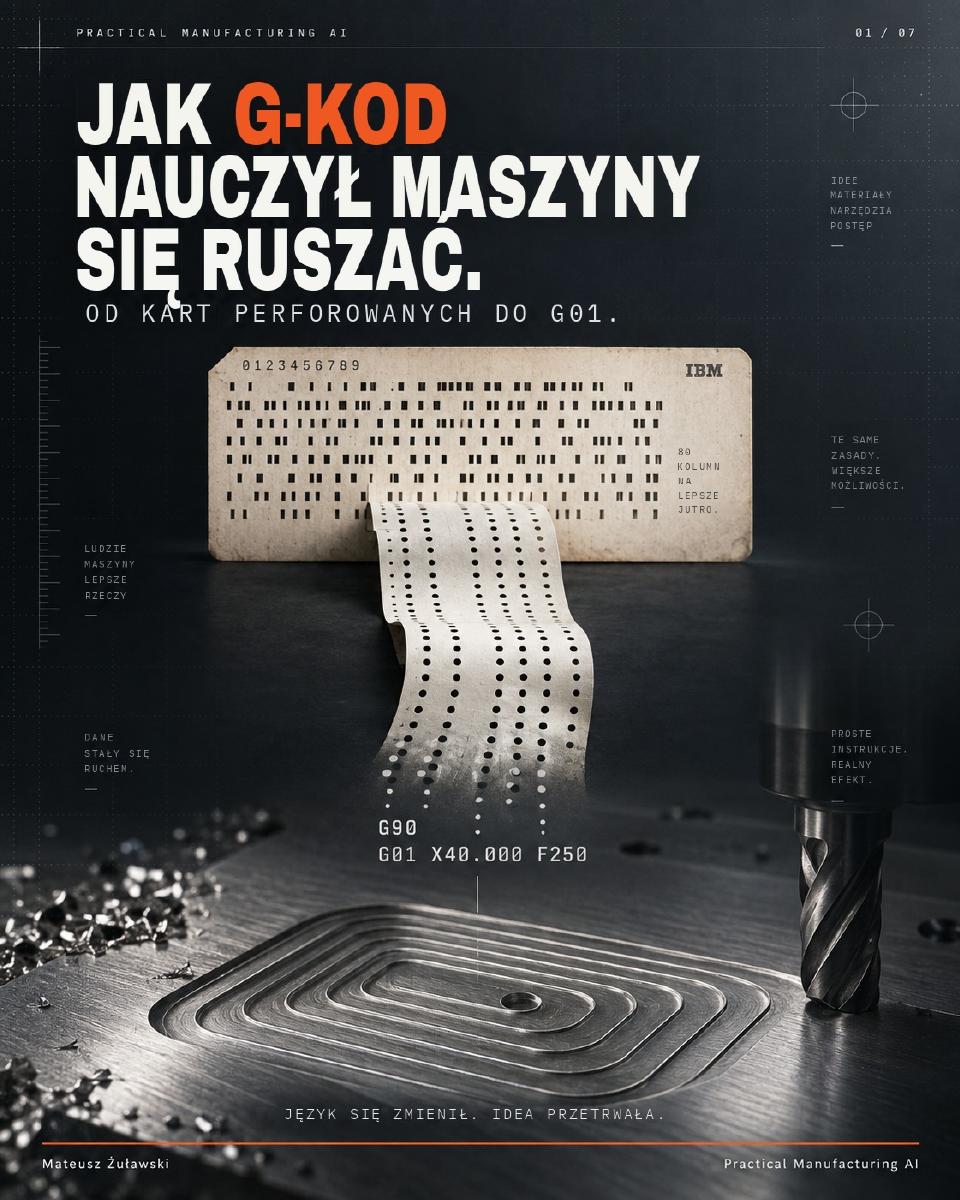
Jak G-kod nauczył maszyny się ruszać

Dla osób pracujących przy CNC i ciekawych historii techniki: od obliczeń na kartach perforowanych, przez Johna T. Parsonsa i Franka Stulena, frezowanie NC w MIT przy wsparciu U.S. Air Force, APT i EIA RS-274 (1963), po współczesne CNC. Zobacz, jak zmieniała się droga od pomysłu do ruchu maszyny.

Język się zmienił. Idea przetrwała.

7 slajdów karuzeli · PDF po 8 stron w każdym języku · Bezpłatnie · Bez płatnego dostępu

Slajd 1: Od kart perforowanych do G01

Slajd 1 / 7

Od kart perforowanych do G01

Język się zmienił. Idea przetrwała. Poznaj drogę od zapisanych instrukcji do kontrolowanego ruchu.

Język dokumentu

8 stron · PDF · Polski

Mateusz Żuławski / Practical Manufacturing AI

Wiedza oparta na rzeczywistej pracy

Mateusz Żuławski tworzy materiały Practical Manufacturing AI dla specjalistów produkcji: praktyczną dokumentację, jasne objaśnienia techniczne oraz AI jako wsparcie — nigdy zamiast wiedzy o obróbce.